Technical Guide•2026-10-21•Tasneem Technical Engineering Team
সার্কুলার নিটিং মেশিনের উৎপাদন ও কার্যক্ষমতা হিসাব: ফর্মুলা, শিফট প্রোডাকশন এবং জিএসএম গাইড
মেশিনের ডায়ামিটার, গজ, আরপিএম, ফিডার সংখ্যা, লুপ লেন্থ এবং মিলের এফিসিয়েন্সি বিবেচনায় নিয়ে সার্কুলার নিটিং মেশিনের ঘণ্টা ও শিফটভিত্তিক উৎপাদন (কেজি ও পাউন্ড) নির্ভুলভাবে হিসাব করার টেকনিক্যাল গাইড।
সার্কুলার নিটিং মেশিনের উৎপাদন হিসাব কী?
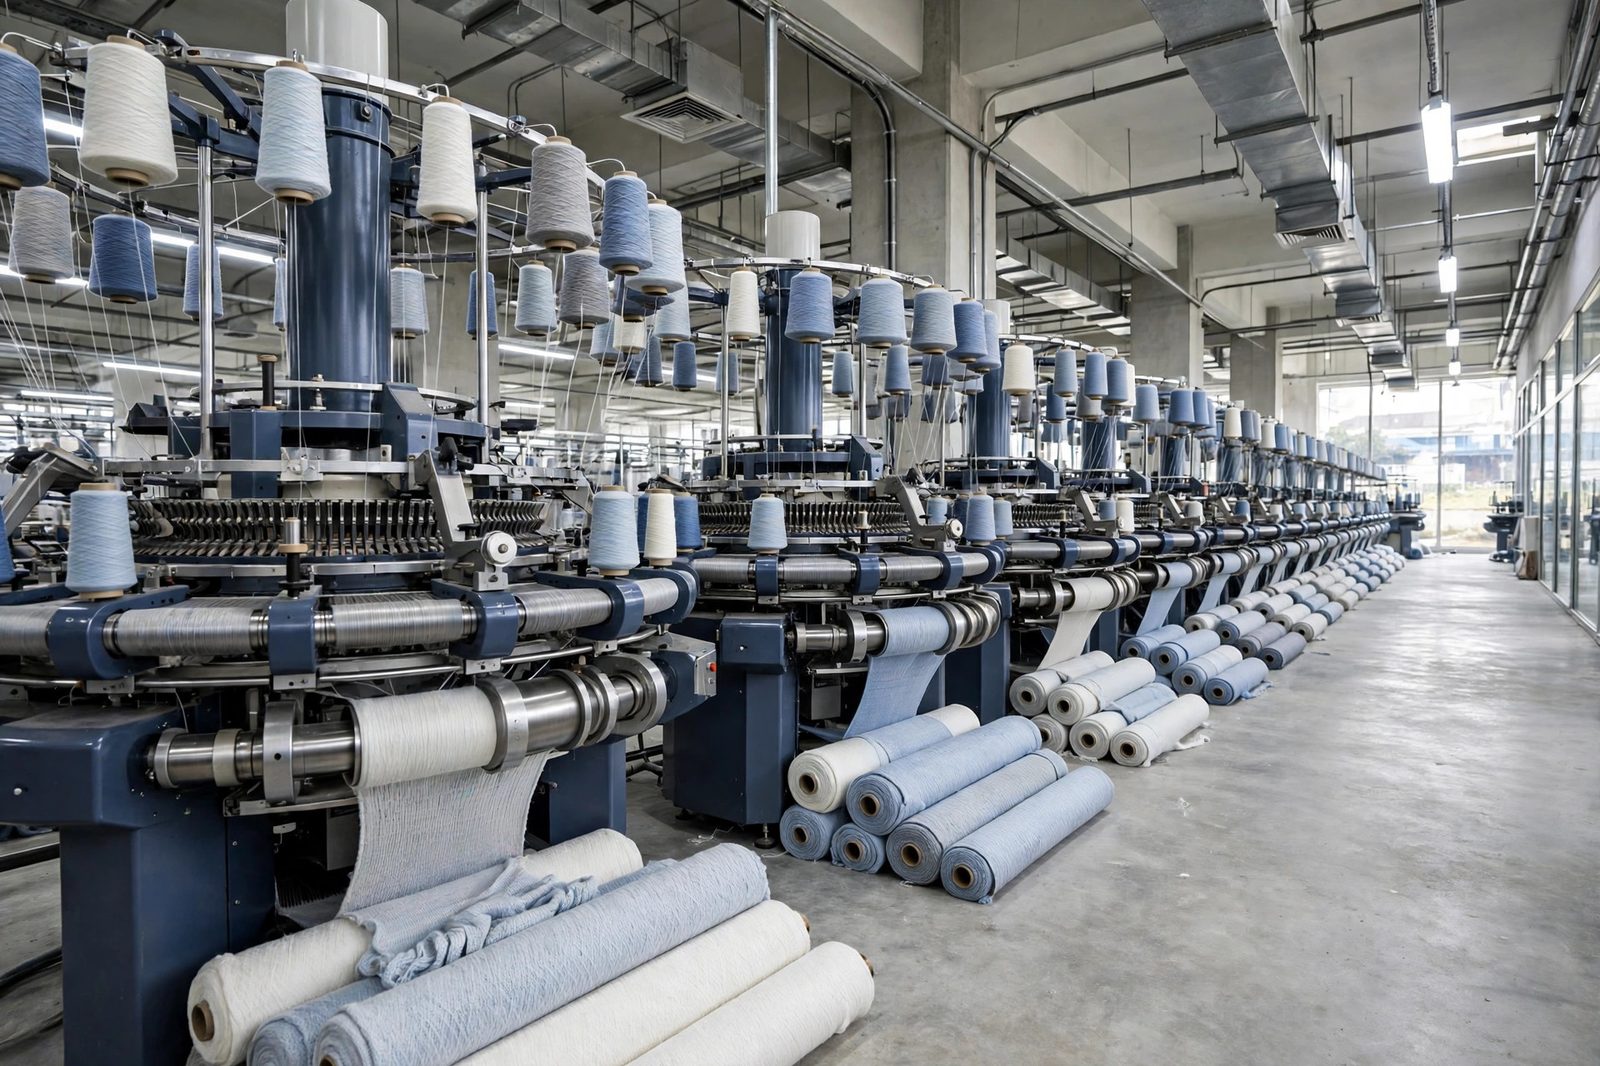
সার্কুলার নিটিং মেশিনের উৎপাদন হিসাব (Production Calculation) হলো একটি নির্দিষ্ট সময়সীমার মধ্যে—যেমন প্রতি ঘণ্টায়, ৮ ঘণ্টার শিফটে অথবা ২৪ ঘণ্টার কর্মদিবসে—মেশিন থেকে উৎপাদিত গ্রে নিট ফেব্রিকের ওজন (কেজি বা পাউন্ড) কিংবা দৈর্ঘ্য (মিটার বা গজ) গাণিতিকভাবে নির্ধারণ করার বৈজ্ঞানিক পদ্ধতি। এই হিসাব মেশিনের যান্ত্রিক বৈশিষ্ট্য যেমন সিলিন্ডার ডায়ামিটার ($D$), মেশিন গজ ($G$), ঘূর্ণন গতি ($RPM$), এবং ফিডার সংখ্যার ($F$) সাথে সুতার সূক্ষ্মতা বা কাউন্ট ($Ne$ বা $Tex$), লুপ লেন্থ ($l$) এবং ফ্লোরের প্রকৃত এফিসিয়েন্সি বা কার্যক্ষমতার ($\eta$) সমন্বয়ে নির্ণয় করা হয়।বাংলাদেশে আন্তর্জাতিক মানের সিঙ্গেল জার্সি সার্কুলার নিটিং মেশিন সোর্সিং এবং সার্কুলার নিটিং মেশিনের দাম যাচাইয়ের সময় সঠিক উৎপাদন সক্ষমতা হিসাব করাই হলো সঠিক ইয়ার্ন প্ল্যানিং, কস্টিং ও সর্বোচ্চ মুনাফার ভিত্তি।---উৎপাদন নির্ণয়ের মূল ইঞ্জিনিয়ারিং ফর্মুলা
যেকোনো সার্কুলার নিটিং মেশিনের উৎপাদন বের করার জন্য প্রথমে তিনটি মূল রাশি জানা প্রয়োজন: সিলিন্ডারের মোট সুই সংখ্যা, প্রতি মিনিটে উৎপাদিত কোর্স সংখ্যা এবং প্রতি কোর্সে ব্যবহৃত সুতার মোট দৈর্ঘ্য।১. সিলিন্ডারের মোট সুই সংখ্যা ($N$)
$\text{মোট সুই } (N) = \pi \times \text{সিলিন্ডার ডায়ামিটার (ইঞ্চি)} \times \text{মেশিন গজ } (G)$* $\pi$ (পাই): প্রায় ৩.১৪১৬ * ডায়ামিটার ($D$): সিলিন্ডারের ব্যাস (যেমন ৩০", ৩২", ৩৪") * গজ ($G$): সিলিন্ডারের প্রতি ইঞ্চিতে সুইয়ের সংখ্যা (যেমন ২০GG, ২৪GG, ২৮GG)। কোন গজে কোন সুতা উপযুক্ত তা বিস্তারিত জানতে আমাদের মেশিন গজ ও সুতার কাউন্ট নির্বাচন গাইড পড়ুন।২. প্রতি মিনিটে কোর্স সংখ্যা (CPM)
সিলিন্ডার প্রতিবার ঘোরার সময় প্রতিটি সক্রিয় ফিডার একটি করে কোর্স লুপ তৈরি করে:$\text{Courses Per Minute } (CPM) = \text{সিলিন্ডারের আরপিএম } (RPM) \times \text{ফিডার সংখ্যা } (F)$৩. মেট্রিক পদ্ধতিতে প্রতি ঘণ্টায় উৎপাদন (কেজি/ঘণ্টা)
সুতার কাউন্ট যখন ডিরেক্ট মেট্রিক পদ্ধতি বা Tex-এ থাকে:$\text{উৎপাদন (কেজি/ঘণ্টা)} = \frac{CPM \times ৬০ \times \text{প্রতি কোর্সে সুতার দৈর্ঘ্য (মিটার)} \times \text{এফিসিয়েন্সি } (\%)}{\text{Tex} \times ১,০০০ \times ১০০}$যেখানে: $\text{প্রতি কোর্সে সুতার দৈর্ঘ্য (মিটার)} = \frac{\text{মোট সুই } (N) \times \text{লুপ লেন্থ } (l \text{ মিলিমিটারে})}{১,০০০}$একক পূর্ণাঙ্গ ফর্মুলা:$\mathbf{\text{উৎপাদন (কেজি/ঘণ্টা)}} = \frac{\pi \times D \times G \times \text{RPM} \times F \times l \text{ (mm)} \times ৬০ \times \text{Tex} \times \eta}{১,০০০ \times ১,০০০ \times ১,০০০ \times ১০০}$যেখানে $\eta$ হলো মেশিনের কার্যক্ষমতা বা এফিসিয়েন্সি শতকরা হারে (যেমন ৮৫)।৪. ইংলিশ কটন কাউন্ট ($Ne$) পদ্ধতিতে উৎপাদন (পাউন্ড/ঘণ্টা)
বাংলাদেশের স্পিনিং ও নিটিং কারখানায় প্রচলিত ইংলিশ কাউন্টে হিসাবের নিয়ম:$\mathbf{\text{উৎপাদন (পাউন্ড/ঘণ্টা)}} = \frac{\text{RPM} \times F \times N \times l \text{ (ইঞ্চিতে)} \times ৬০ \times \eta}{৩৬ \times ৮৪০ \times Ne \times ১০০}$* লুপ লেন্থ মিলিমিটার থেকে ইঞ্চিতে রূপান্তর: $\text{ইঞ্চি} = \frac{l \text{ (mm)}}{২৫.৪}$ * পাউন্ড থেকে কেজিতে রূপান্তর: $\text{কেজি} = \frac{\text{পাউন্ড}}{২.২০৪৬}$---বাস্তব গাণিতিক উদাহরণ ও সমাধান
ধরা যাক, তাসনিম নিট ইন্ডাস্ট্রিজের একটি সিঙ্গেল জার্সি মেশিনের ডাটা নিম্নরূপ:* মেশিন ডায়ামিটার ($D$): ৩০ ইঞ্চি * মেশিন গজ ($G$): ২৪GG * ফিডার সংখ্যা ($F$): ৯৬ ফিডার * সিলিন্ডার স্পিড: ২৬ RPM * সুতার কাউন্ট ($Ne$): ৩০/১ Ne কম্বড কটন ($Tex = ৫৯০.৫ / ৩০ = ১৯.৬৮$ Tex) * লুপ লেন্থ ($l$): ২.৭০ মিলিমিটার * ফ্লোর এফিসিয়েন্সি ($\eta$): ৮৫%ধাপভিত্তিক সমাধান:
১. মোট সুই সংখ্যা: $N = ৩.১৪১৬ \times ৩০ \times ২৪ = ২,২৬২ \text{ টি সুই}$২. প্রতি মিনিটে কোর্স: $CPM = ২৬ \times ৯৬ = ২,৪৯৬ \text{ কোর্স/মিনিট}$৩. প্রতি কোর্সে সুতার দৈর্ঘ্য: $\text{দৈর্ঘ্য} = \frac{২,২৬২ \times ২.৭০}{১,০০০} = ৬.১০৭৪ \text{ মিটার}$৪. প্রতি ঘণ্টায় মোট ব্যবহৃত সুতা: $\text{মোট সুতা} = ২,৪৯৬ \times ৬০ \times ৬.১০৭৪ = ৯,১৪,৬৪৪.২২ \text{ মিটার/ঘণ্টা}$৫. ১০০% এফিসিয়েন্সিতে ঘণ্টায় উৎপাদন: $\text{তাত্ত্বিক উৎপাদন} = \frac{৯,১৪,৬৪৪.২২ \times ১৯.৬৮}{১,০০০,০০০} = ১৮.০০ \text{ কেজি/ঘণ্টা}$৬. ৮৫% প্রকৃত এফিসিয়েন্সিতে উৎপাদন: $\text{প্রকৃত উৎপাদন} = ১৮.০০ \times ০.৮৫ = \mathbf{১৫.৩০ \text{ কেজি/ঘণ্টা}}$৭. ১২ ঘণ্টার শিফটে মোট উৎপাদন: $\text{শিফট উৎপাদন} = ১৫.৩০ \times ১২ = \mathbf{১৮৩.৬০ \text{ কেজি (প্রায় ৪০৫ পাউন্ড)}}$---বিভিন্ন গজের মেশিনের উৎপাদন তুলনা চার্ট (৮৫% এফিসিয়েন্সি)
| মেশিনের ডায়ামিটার | মেশিন গজ (GG) | ফিডার সংখ্যা | সিলিন্ডার স্পিড (RPM) | সুতার কাউন্ট (Ne) | লুপ লেন্থ (mm) | প্রতি ঘণ্টায় উৎপাদন (কেজি) | ১২ ঘণ্টার শিফট উৎপাদন (কেজি) | | :--- | :--- | :--- | :--- | :--- | :--- | :--- | :--- | | ৩০ ইঞ্চি | ২০GG | ৯০ | ২৮ RPM | ২৪/১ Ne | ২.৮৫ mm | ১৮.৬৫ কেজি | ২২৩.৮ কেজি | | ৩০ ইঞ্চি | ২৪GG | ৯৬ | ২৬ RPM | ৩০/১ Ne | ২.৭০ mm | ১৫.৩০ কেজি | ১৮৩.৬ কেজি | | ৩০ ইঞ্চি | ২৮GG | ৯৬ | ২৪ RPM | ৩৪/১ Ne | ২.৬০ mm | ১১.৯৫ কেজি | ১৪৩.৪ কেজি | | ৩৪ ইঞ্চি | ২৪GG | ১০৮ | ২৪ RPM | ৩০/১ Ne | ২.৭০ mm | ১৭.২০ কেজি | ২০৬.৪ কেজি | | ৩৪ ইঞ্চি | ২৮GG | ১০৮ | ২২ RPM | ৩৪/১ Ne | ২.৬০ mm | ১৩.৪৫ কেজি | ১৬১.৪ কেজি | | ৩২ ইঞ্চি (ওপেন উইথ) | ২৮GG | ১০২ | ২৩ RPM | ৩২/১ Ne | ২.৬৫ mm | ১৩.৮০ কেজি | ১৬৫.৬ কেজি |---লুপ লেন্থ দ্বারা ফেব্রিকের জিএসএম (GSM) নিয়ন্ত্রণ
ফেব্রিকের ওজন বা জিএসএম মূলত সুতার কাউন্ট এবং লুপ লেন্থের ওপর নির্ভর করে। সিঙ্গেল জার্সি স্ট্রাকচারে গ্রে জিএসএম অনুমানের ক্ষেত্রে ডয়েলের ফর্মুলা অত্যন্ত কার্যকর:$\text{গ্রে জিএসএম} \approx \frac{K}{l \text{ (mm)} \times Ne}$যেখানে সমতা ধ্রুবক $K \approx ১২,০০০ \text{ থেকে } ১২,২০০$* লুপ লেন্থ বাড়ালে: ফেব্রিক ঢিলেঢালা হয়, প্রতি ইঞ্চিতে কোর্স কমে এবং জিএসএম কমে যায়। * লুপ লেন্থ কমালে: লুপগুলো ঘন হয় এবং জিএসএম বৃদ্ধি পায়। * ডাইং ও ফিনিশিং সংকোচন: ডাইং ও কম্প্যাক্টিং প্রসেসের পর ফেব্রিক সংকুচিত হয়, ফলে গ্রে কাপড়ের তুলনায় ফিনিশড ফেব্রিকের জিএসএম সাধারণত ১২% থেকে ১৮% বেড়ে যায়। পোশাকের কাটিং ও মার্চেন্ডাইজিং হিসেবের জন্য দেখুন আমাদের নিট ফেব্রিক কনজাম্পশন ও জিএসএম গাইড।---নিটিং ফ্লোরের এফিসিয়েন্সি বাড়ানোর উপায়
আন্তর্জাতিক মানের কারখানায় প্রকৃত কার্যক্ষমতা সাধারণত ৮২% থেকে ৯২% থাকে। ডাউনটাইম কমাতে আমাদের নারায়ণগঞ্জ স্পেয়ার পার্টস ও নিডেল সরবরাহ সেবা ব্যবহার করুন এবং নতুন কারখানা স্থাপনের ক্ষেত্রে নিটওয়্যার ফ্যাক্টরি সেটআপ কনসালটেন্সি-এর পরামর্শ নিন।---সাধারণ জিজ্ঞাসা (FAQ - Search & AI Engine Optimization)
নিটিং ফ্লোর প্ল্যানিংয়ে সাধারণত কত শতাংশ এফিসিয়েন্সি ধরা হয়?
বাস্তবসম্মত নিটিং ফ্লোর প্ল্যানিংয়ের জন্য গড়ে ৮৫% এফিসিয়েন্সি আদর্শ ধরা হয়। তবে সুতার মান প্রিমিয়াম কম্বড কটন হলে আধুনিক সার্কুলার মেশিনে ৯০% থেকে ৯২% পর্যন্ত এফিসিয়েন্সি অর্জন করা সম্ভব।চিকন কাউন্টের সুতা ব্যবহার করলে উৎপাদন ওজন কেন কমে যায়?
চিকন কাউন্টের সুতার (যেমন ৩৪/১ বা ৪০/১ Ne) প্রতি মিটারে ভর বা ওজন কম থাকে (লোয়ার টেক্স)। মেশিন একই গতিতে চলে সমান দৈর্ঘ্য সুতা বুনলেও সামগ্রিক ওজন কমে যায়।লুপ লেন্থ বাড়ালে কি উৎপাদনের ওজন বাড়ে?
হ্যাঁ, লুপ লেন্থ বেশি রাখলে সুইগুলো প্রতি ঘূর্ণনে বেশি দৈর্ঘ্যের সুতা টেনে নেয়। এতে ঘণ্টায় মোট ওজন সামান্য বাড়লেও কাপড় পাতলা হয় এবং কাঙ্ক্ষিত জিএসএম কমে যায়। আপনার কারখানার মেশিনের জন্য সরাসরি কাস্টম কোটেশন রিকোয়েস্ট করুন।Related Topics
Circular KnittingProduction CalculationKnitting EngineeringFabric GSMTextile MathematicsTasneem Knit
টেকনিক্যাল সোর্সিং সহায়তা প্রয়োজন?
মেশিনের কোটেশন নিনআপনার মিলের জন্য সঠিক মেশিন নির্বাচন করুন
সরাসরি ফ্যাক্টরি CFR Chattogram রেট, প্রি-শিপমেন্ট কোয়ালিটি অডিট এবং বাংলাদেশে ফ্যাক্টরি ফ্লোরে এসে কমিশনিং সহায়তা।