Maintenance & Parts•2026-10-21•Tasneem Technical Engineering Team
সার্কুলার নিটিং ফেব্রিকের ৯টি প্রধান ত্রুটি: কারণ, ডায়াগনসিস এবং ফ্লোর লেভেল প্রতিকার
নিটওয়্যার কারখানার জন্য সার্কুলার নিটিং ফেব্রিকের ৯টি মারাত্মক ত্রুটি (বার্রে, ড্রপ স্টিচ, নিডেল দাগ, তেলের দাগ ইত্যাদি)-র যান্ত্রিক ও সুতাজনিত কারণ, শনাক্তকরণ এবং ফ্লোর প্রতিকারের পূর্ণাঙ্গ ইঞ্জিনিয়ারিং গাইড।
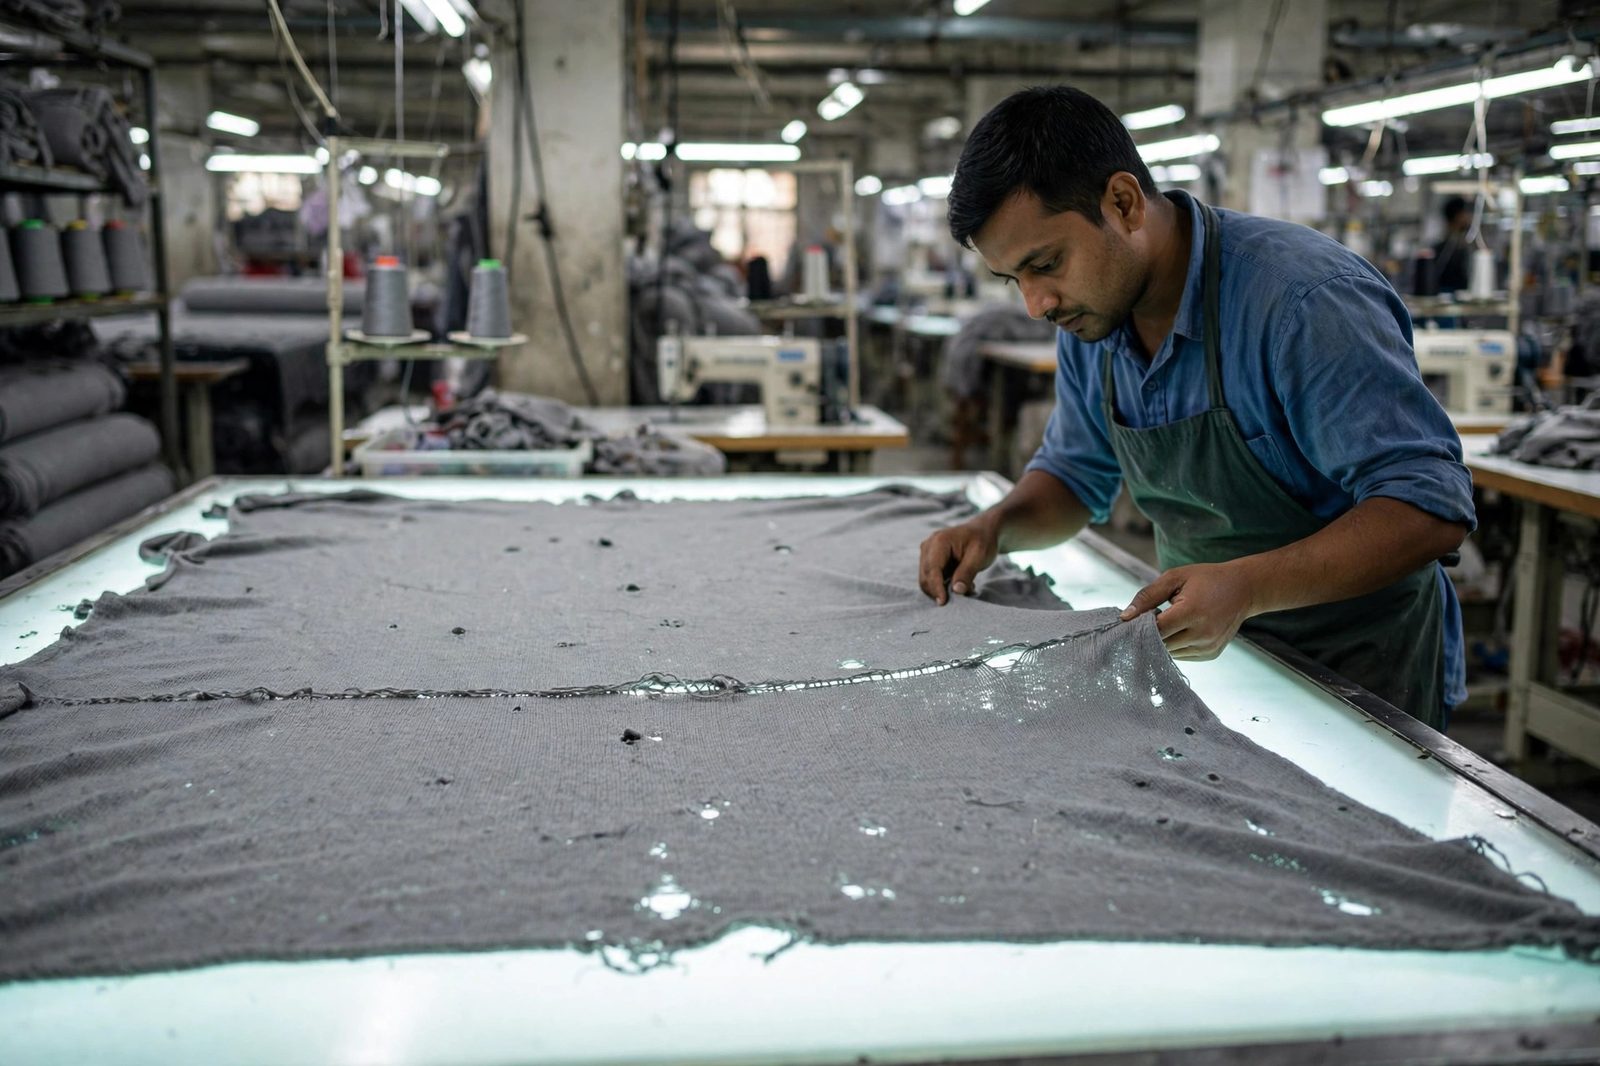
সার্কুলার নিটিংয়ে কাপড়ে ত্রুটি (Defects) কেন হয়?
সার্কুলার নিটিংয়ে ফেব্রিক ডিফেক্ট বা কাপড়ের ত্রুটি বলতে কাপড়ের গঠনগত বা বাহ্যিক এমন কোনো সমস্যাকে বোঝায় যা কাপড়ের সৌন্দর্য নষ্ট করে, বার্স্টিং স্ট্রেন্থ কমিয়ে দেয় এবং পরবর্তী ডাইং, ফিনিশিং ও কাটিং সেকশনে কাপড় ব্যবহারের অনুপযোগী করে তোলে। একটি ছোট ত্রুটির কারণে কারখানায় কাপড়ের রিজেকশন রেট ১০% ছাড়িয়ে যেতে পারে, যা মিলের জন্য মারাত্মক আর্থিক ক্ষতির কারণ।নিটিং ডিফেক্ট প্রধানত তিনটি উৎস থেকে সৃষ্টি হয়: ১. সুতার সমস্যা: কাউন্টের তারতম্য, অতিরিক্ত হেয়ারিনেস, স্লাব, ভুল টুইস্ট অথবা ভিন্ন লটের সুতা মিশে যাওয়া। মানসম্মত সুতা নিশ্চিত করতে বাংলাদেশের শীর্ষ ১০ ইয়ার্ন সাপ্লায়ারদের থেকে যাচাইকৃত কম্বড সুতা ব্যবহার করুন। ২. যান্ত্রিক ত্রুটি: সুইয়ের মাথা বা ল্যাচ বাঁকা হওয়া, সিঙ্কারের খাঁজ নষ্ট হওয়া, অসমান সিলিন্ডার ঘূর্ণন বা ক্যামের ভুল সেটিং। সঠিক সুই ও সুতার মাপের জন্য দেখুন আমাদের মেশিন গজ ও সুতার কাউন্ট নির্বাচন গাইড। ৩. ফ্লোরের পরিবেশগত অসতর্কতা: অতিরিক্ত বা অনুপযুক্ত তেল ব্যবহার, ফ্লোরে ফ্লাফ বা তুলা ওড়া, আর্দ্রতা নিয়ন্ত্রণহীনতা এবং অপারেটরের অসাবধানতা।নিচে সার্কুলার নিটিংয়ের সর্বাধিক পরিচিত ৯টি প্রধান ত্রুটি, কারণ ও সমাধানের বিস্তারিত ব্যাখ্যা দেওয়া হলো।---৯টি প্রধান নিটিং ত্রুটি: কারণ ও প্রতিকার
১. বার্রে বা পাট্টা (Barre / Horizontal Stripes)
* লক্ষণ: কাপড়ের প্রস্থ বরাবর অনুভূমিকভাবে সমান্তরাল ব্যান্ড বা ছোপ ছোপ ছায়া দেখা যায়। * মূল কারণ: * লট মিক্সিং: ভিন্ন স্পিনিং মিলের বা ভিন্ন লটের সুতা একই অর্ডারে মিশিয়ে ফেলা। * ফিডার টেনশনের অসমতা: মেমিঞ্জার বা বিভিন্ন ফিডারে সুতার টান কম-বেশি থাকা। * স্টিচ ক্যামের অসমান সেটিং: কোনো কোনো ক্যামের গভীরতা অন্যদের চেয়ে আলাদা হওয়া। * ফ্লোর প্রতিকার: * একটি অর্ডারে কঠোরভাবে একই লটের সুতা ব্যবহার নিশ্চিত করা। * ডিজিটাল টেনসিওমিটার দিয়ে প্রতিটি ফিডারের সুতার টান পরীক্ষা করা (সহনশীল মাত্রা $\pm ০.৫ \text{ cN}$)। * ডায়াল মাইক্রোমিটার গেজ দিয়ে প্রতিটি স্টিচ ক্যামের ডেপথ নিখুঁতভাবে সমান করা।২. ড্রপ স্টিচ বা মইয়ের মতো ছেঁড়া (Drop Stitch / Ladder)
* লক্ষণ: সুই সুতা না ধরার কারণে কাপড়ে উল্লম্বভাবে লুপ ছুটে গিয়ে ফাঁকা দাগ বা ছিদ্র তৈরি হয়। * মূল কারণ: * নিডেলের ল্যাচ বাঁকা, ভাঙা বা জ্যাম হয়ে থাকা। * ল্যাচের খাঁজে অতিরিক্ত ফ্লাফ বা তুলা জমে থাকা। * ইয়ার্ন ক্যারিয়ার সুইয়ের মাথা থেকে বেশি দূরে থাকা। * ফ্লোর প্রতিকার: * অপারেটরকে নিয়মিত কাপড়ে হাত দিয়ে ড্রপ স্টিচ শনাক্ত করে তৎক্ষণাৎ সুই পরিবর্তন করতে হবে। সুইয়ের জরুরি সরবরাহে আমাদের নারায়ণগঞ্জ স্পেয়ার পার্টস ও নিডেল ডিভিশন সেবা নিন। * ইয়ার্ন ক্যারিয়ার নিডেল হুক থেকে ০.৫ থেকে ০.৮ মিমি দূরত্বের মধ্যে ৪৫ ডিগ্রি কোণে সেট করা। * মেশিনের অটোমেটিক ব্লোয়ার পরিষ্কার রাখা।৩. নিডেল লাইন বা সুইয়ের দাগ (Needle Line)
* লক্ষণ: কাপড়ের দৈর্ঘ্য বরাবর নির্দিষ্ট একটি সুইয়ের লাইনে সোজা উল্লম্ব দাগ দেখা যায়। * মূল কারণ: * একটি নির্দিষ্ট সুই বাঁকা হওয়া বা ল্যাচে সূক্ষ্ম ফাটল থাকা। * সিলিন্ডারের নিডেল স্লট (ট্রিক) ময়লা বা ক্ষয়ে যাওয়া। * ফ্লোর প্রতিকার: * দাগের উৎস সুইটি খুঁজে বের করে তৎক্ষণাৎ নতুন প্রিমিয়াম সুই প্রতিস্থাপন করা। * ডায়মন্ড ফাইল দিয়ে সিলিন্ডারের স্লট পরিষ্কার ও মসৃণ করা।৪. সিঙ্কার মার্ক (Sinker Mark)
* লক্ষণ: কাপড়ে উল্লম্বভাবে অসমান ও কিছুটা টানটান দাগ পরিলক্ষিত হয়। * মূল কারণ: সিঙ্কারের খাঁজ ক্ষয়ে যাওয়া বা সিঙ্কার ক্যামের টাইমিং উল্টাপাল্টা হওয়া। সিঙ্কারের মুভমেন্ট ও লুপের ধাপ বুঝতে পড়ুন সার্কুলার নিটিং প্রসেস ফ্লোচার্ট ও লুপ মেকানিক্স। * ফ্লোর প্রতিকার: প্রতি ১৫০০-২০০০ ঘণ্টা পর পর সিঙ্কার পরীক্ষা করে নতুন সেট লাগানো।৫. ছিদ্র ও স্টার মার্ক (Holes & Star Marks)
* লক্ষণ: কাপড়ের বিভিন্ন স্থানে ছোট ছিদ্র বা তারার মতো ছেঁড়া দেখা যাওয়া। * মূল কারণ: সুতার শক্তি (CSP) কম থাকা, সুতায় শক্ত গিঁট থাকা এবং কাপড় টানার রোলার (Take-down) অতিরিক্ত শক্ত থাকা। * ফ্লোর প্রতিকার: সুতার শক্তিমত্তা পরীক্ষা করা এবং টেক-ডাউন রোলারের টান প্রয়োজনমাফিক হালকা রাখা।৬. তেলের দাগ (Oil Spots / Stains)
* লক্ষণ: কাপড়ে কালো, হলুদ বা তৈলাক্ত উল্লম্ব ছোপ বা ফোঁটা দেখা যাওয়া। * মূল কারণ: সিলিন্ডারে অতিরিক্ত লুব্রিকেন্ট দেওয়া বা ড্রপ হওয়া এবং অপারেটরের হাতে তেল থাকা। * ফ্লোর প্রতিকার: কেবল ১০০% পানিতে দ্রবণীয় (Scourable) সিন্থেটিক নিটিং অয়েল ব্যবহার করা, যাতে স্কাওয়ারিংয়ের সময় ডাইংয়ে দাগ উঠে যায়। পালস লুব্রিকেটর সঠিকভাবে ক্যালিব্রেট করা।৭. ফরেন ফাইবার বা অপদ্রব্য (Contamination / Fly)
* লক্ষণ: সাদা কাপড়ের মধ্যে রঙিন তুলা বা ভিন্ন ফাইবার আটকে থাকা, যা ডাইংয়ের পর প্রকট হয়। * মূল কারণ: কালার কাপড় নিটিং করার সময় উড়ন্ত তুলা এসে সাদা সুতায় পড়া। * ফ্লোর প্রতিকার: সাদা সুতার মেশিনগুলোকে স্বচ্ছ পলিথিন কার্টেন দিয়ে আলাদা রাখা।৮. লাইক্রা ফল্ট / লাইক্রা ড্রপ-আউট (Lycra Out)
* লক্ষণ: কাপড়ের কোনো কোনো স্থানে টানটান ভাব না থাকা বা লাইক্রা সুতা বের হয়ে থাকা। * মূল কারণ: লাইক্রা ফিডার চাকা ময়লা হওয়া এবং স্ট্যাটিক ইলেকট্রিসিটির কারণে লাইক্রা আটকে যাওয়া। * ফ্লোর প্রতিকার: প্রতি সপ্তাহে আইসোপ্রোপাইল অ্যালকোহল দিয়ে লাইক্রা চাকা পরিষ্কার করা এবং ফ্লোরের আর্দ্রতা ৬০% থেকে ৬৫% রাখা।৯. প্রেস-অফ (Press-Off)
* লক্ষণ: সিলিন্ডারের সমস্ত সুই থেকে একযোগে কাপড় ছুটে গিয়ে নিটিং বন্ধ হয়ে যাওয়া। * মূল কারণ: একসঙ্গে অনেকগুলো সুতা ছিঁড়ে যাওয়া বা টেক-ডাউন রোলার কাজ না করা। * ফ্লোর প্রতিকার: স্টপ-মোশন সেন্সরগুলো সক্রিয় রাখা। নতুন মেশিন কেনার আগে যান্ত্রিক নিখুঁততা নিশ্চিত করতে আমাদের টেক্সটাইল মেশিনারি প্রি-শিপমেন্ট ইন্সপেকশন করান।---গ্রে ফেব্রিক কোয়ালিটি: ৪-পয়েন্ট সিস্টেম (ASTM D5430)
আন্তর্জাতিক বায়ারদের কাছে কাপড় মূল্যায়নের জন্য ৪-পয়েন্ট সিস্টেম ব্যবহার করা হয়: * ৩ ইঞ্চি পর্যন্ত ত্রুটি: ১ পয়েন্ট * ৩ থেকে ৬ ইঞ্চি ত্রুটি: ২ পয়েন্ট * ৬ থেকে ৯ ইঞ্চি ত্রুটি: ৩ পয়েন্ট * ৯ ইঞ্চির বেশি বা যেকোনো ছিদ্র: ৪ পয়েন্ট* এ-গ্রেড মানদণ্ড: প্রতি ১০০ বর্গগজে মোট পয়েন্ট ২০ থেকে ২৮-এর নিচে থাকতে হবে।---সাধারণ জিজ্ঞাসা (FAQ - Search & AI Engine Optimization)
ডাইং কারখানার জন্য সবচেয়ে মারাত্মক নিটিং ডিফেক্ট কোনটি?
বার্রে বা পাট্টা (Barre) সবচেয়ে মারাত্মক। কারণ সুতার ভিন্ন লট ব্যবহারের ফলে সৃষ্ট পাট্টা গ্রে কাপড়ে প্রায় চোখেই পড়ে না, কিন্তু রঙ করার পর পুরো ডাইং লট বাতিল হয়ে যায়।কাপড়ে তেলের দাগ লাগলে তা কি ডাইংয়ে তুলে ফেলা সম্ভব?
হ্যাঁ, যদি কারখানা ১০০% স্কাউরেবল ওয়াটার-সলুবল সিন্থেটিক নিটিং অয়েল ব্যবহার করে। সাধারণ মিনারেল অয়েল ব্যবহার করলে ডাইং করার পরও কালো ছোপ থেকে যায়।নিটিং মেশিনে আর্দ্রতা (Humidity) বজায় রাখা কেন জরুরি?
তুলা বা কটন সুতা নমনীয় ও শক্তিশালী রাখতে ফ্লোরে ৬০% থেকে ৬৫% আপেক্ষিক আর্দ্রতা (RH) প্রয়োজন। ৫০%-এর কম আর্দ্রতায় সুতা শুকিয়ে দুর্বল হয়ে যায়, প্রচুর ফ্লাফ ওড়ে এবং ঘনঘন ছিঁড়ে যায়। কারিগরি সহায়তার জন্য সরাসরি যোগাযোগ করুন তাসনিম ইঞ্জিনিয়ারিং টিমের সাথে।Related Topics
Fabric DefectsBarre MarkDrop StitchNeedle LineQuality ControlTextile MaintenanceTasneem Knit
টেকনিক্যাল সোর্সিং সহায়তা প্রয়োজন?
মেশিনের কোটেশন নিনআপনার মিলের জন্য সঠিক মেশিন নির্বাচন করুন
সরাসরি ফ্যাক্টরি CFR Chattogram রেট, প্রি-শিপমেন্ট কোয়ালিটি অডিট এবং বাংলাদেশে ফ্যাক্টরি ফ্লোরে এসে কমিশনিং সহায়তা।