Technical Guide•2026-10-08•Tasneem Editorial Desk
বাংলাদেশি মিলের সার্কুলার নিটিং গেজ বাছাই গাইড
বাংলাদেশের এক্সপোর্ট মিলের জন্য গেজ, ইয়ার্ন কাউন্ট, GSM ও হ্যান্ড‑ফিল মিলিয়ে সঠিক সিদ্ধান্ত নেয়ার ব্যবহারিক গাইড, চেকলিস্ট ও FAQ।
সরাসরি উত্তর (52 শব্দ): বাংলাদেশি এক্সপোর্ট মিলগুলোতে গেজ বাছাইয়ের সেরা পথ হলো—বায়ারের চাওয়া GSM ও হ্যান্ড‑ফিলকে ভিত্তি ধরে উপযুক্ত ইয়ার্ন কাউন্ট ঠিক করা, তারপর সেই ইয়ার্নকে আরামদায়ক স্টিচ‑লেংথে চালাতে পারে এমন কাছাকাছি মেশিন গেজ নির্বাচন করা—এবং ফিনিশিং‑শ্রিঙ্কেজ ধরা রেখে ট্রায়াল দিয়ে ফাইনাল করা।ইয়ার্ন কাউন্ট: Ne যত বড় (যেমন 40s), ইয়ার্ন তত ফাইন; টেক্সে উল্টো—টেক্স যত কম, ইয়ার্ন তত ফাইন। ফাইন ইয়ার্নের জন্য সাধারণত হাই গেজ দরকার।
GSM: একই ইয়ার্নে গেজ বাড়লে ওয়েল ডেন্সিটি বাড়ে; তবে ফাইনাল GSM স্টিচ‑লেংথ, টেক‑ডাউন ও ফিনিশিং কমপ্যাকশনের ওপরও নির্ভর করে।
হ্যান্ড‑ফিল: 26–32G এবং ফাইন ইয়ার্নে সারফেস ক্লিন, ড্রেপ ভালো; 16–22G এবং মোটা ইয়ার্নে বাল্ক/উষ্ণতা বেশি, ফ্লিস/টেরি সহজ। ইয়ার্ন কোয়ালিটি: কার্ডেড কটনে হেয়ারিনেস বেশি; 26–32G‑তে সারফেসে বেশি ধরা পড়ে। কম্বড/রিং‑স্পান নিলে ফেস ক্লিন হয়।
সিজনাল RH: মনসুনে লুপ স্টেবল, ব্রেক কম; শুষ্ক মৌসুমে স্ট্যাটিক বাড়ে—অ্যান্টিস্ট্যাটিক অয়েলিং/RH 55–65% ও টেম্প 24–28°C সহায়ক।
মেশিন পার্ক: 24G/26G সবচেয়ে কমন; 30–32G‑এ ফিডার/স্পিড কম হতে পারে—ক্যাপাসিটি আগে হিসাব করুন।
ফিনিশিং শ্রিঙ্কেজ: 100% কটন জার্সিতে কম্প্যাক্টিংয়ের পর সাধারণত L 3–5%, W 2–4% টার্গেট দেখা যায় (বায়ারের মেথড কনফার্ম করুন)।
ইলাস্টেন: 26–28G‑এ 5–8% ইলাস্টেন প্লেটিং কম গ্রিন‑থ্রু দেয়; নিডল কাট এড়াতে ডেনিয়ার/পাথ মিলিয়ে নিন। বায়ারের টেক‑প্যাক থেকে স্ট্রাকচার, ফিনিশড GSM টলারেন্স, হ্যান্ড‑ফিল ও শ্রিঙ্কেজ মেথড কনফার্ম করুন।
ফাইবার/ইয়ার্ন ঠিক করুন: কম্বড/কার্ডেড, রিং/OE, মোডাল/ভিসকস, ইলাস্টেন %, কাউন্ট রেঞ্জ।
গেজ শর্টলিস্ট: মেশিনে যে গেজ আছে তার মধ্যে ২টি কাছাকাছি অপশন নিয়ে নিন।
ইয়ার্ন‑টু‑নিডল ফিট দেখুন: হুক ক্লিয়ারেন্স/ফ্রিকশন পর্যবেক্ষণ করুন; সন্দেহ হলে একধাপ কোর্স গেজ নিন।
স্টিচ‑লেংথ ম্যাট্রিক্স করুন: ±5% রেঞ্জে তিনটি লেভেল প্ল্যান করুন।
সোয়াচ বুনুন: বাল্কের সমান ডায়া/ফিডার‑লোডে; RPM, টেক‑ডাউন, অয়েলিং, RH/তাপমাত্রা লগ রাখুন।
রিল্যাক্স ও ফিনিশ: 24h ড্রাই‑রিল্যাক্স; বায়ারের ওয়াশ/কম্প্যাক্ট মেথড অনুসরণ করুন।
মাপুন: ফিনিশড GSM, WPCM, CPCM, প্রস্থ ও শ্রিঙ্কেজ; সারফেস/হ্যান্ড নোট করুন।
গেজ ফাইনাল: টার্গেট GSM টলারেন্সের মাঝামাঝি পড়লে ও স্টিচ‑লেংথ বাস্তবসম্মত হলে সেই গেজ লক করুন।
স্ট্রেংথ/অ্যাপিয়ারেন্স টেস্ট: বার্স্টিং/স্পাইরালিটি/পিলিং টেস্ট করুন; দরকার হলে ইয়ার্ন/গেজ টিউন করুন।
স্ট্যান্ডার্ডাইজ: নিডল/ক্যাম/স্টিচ‑লেংথ/টেক‑ডাউন/অয়েল/RH সেটপয়েন্ট ডকুমেন্ট করে SOP জারি করুন।
পাইলট বাল্ক: 200–300 কেজি ট্রায়ালে ফিনিশড GSM/শেড রিকনফার্ম করে ফুল বাল্কে যান। শুধু স্টিচ‑লেংথ দিয়ে GSM ধরার চেষ্টা: হ্যান্ড‑ফিল খারাপ/সি‑থ্রু হলে গেজ রিভিউ করুন।
ফিনিশিং লস ধরেননি: ব্রাশ/কম্প্যাক্টে ±5–10% GSM বদলাতে পারে; গ্রেইজ GSM সেই অনুযায়ী সেট করুন।
ক্যাপাসিটি ইমপ্যাক্ট: হাই গেজে ফিডার/স্পিড কমে আউটপুট নামতে পারে; প্ল্যানিংয়ে ধরুন।
নিডল ওয়্যার: ফাইন গেজ নিডল দ্রুত ভোঁতা হয়; ডিফেক্ট দেখার অপেক্ষা না করে শিডিউলভিত্তিক রিপ্লেস করুন।
গেজ বলতে কী বোঝায়
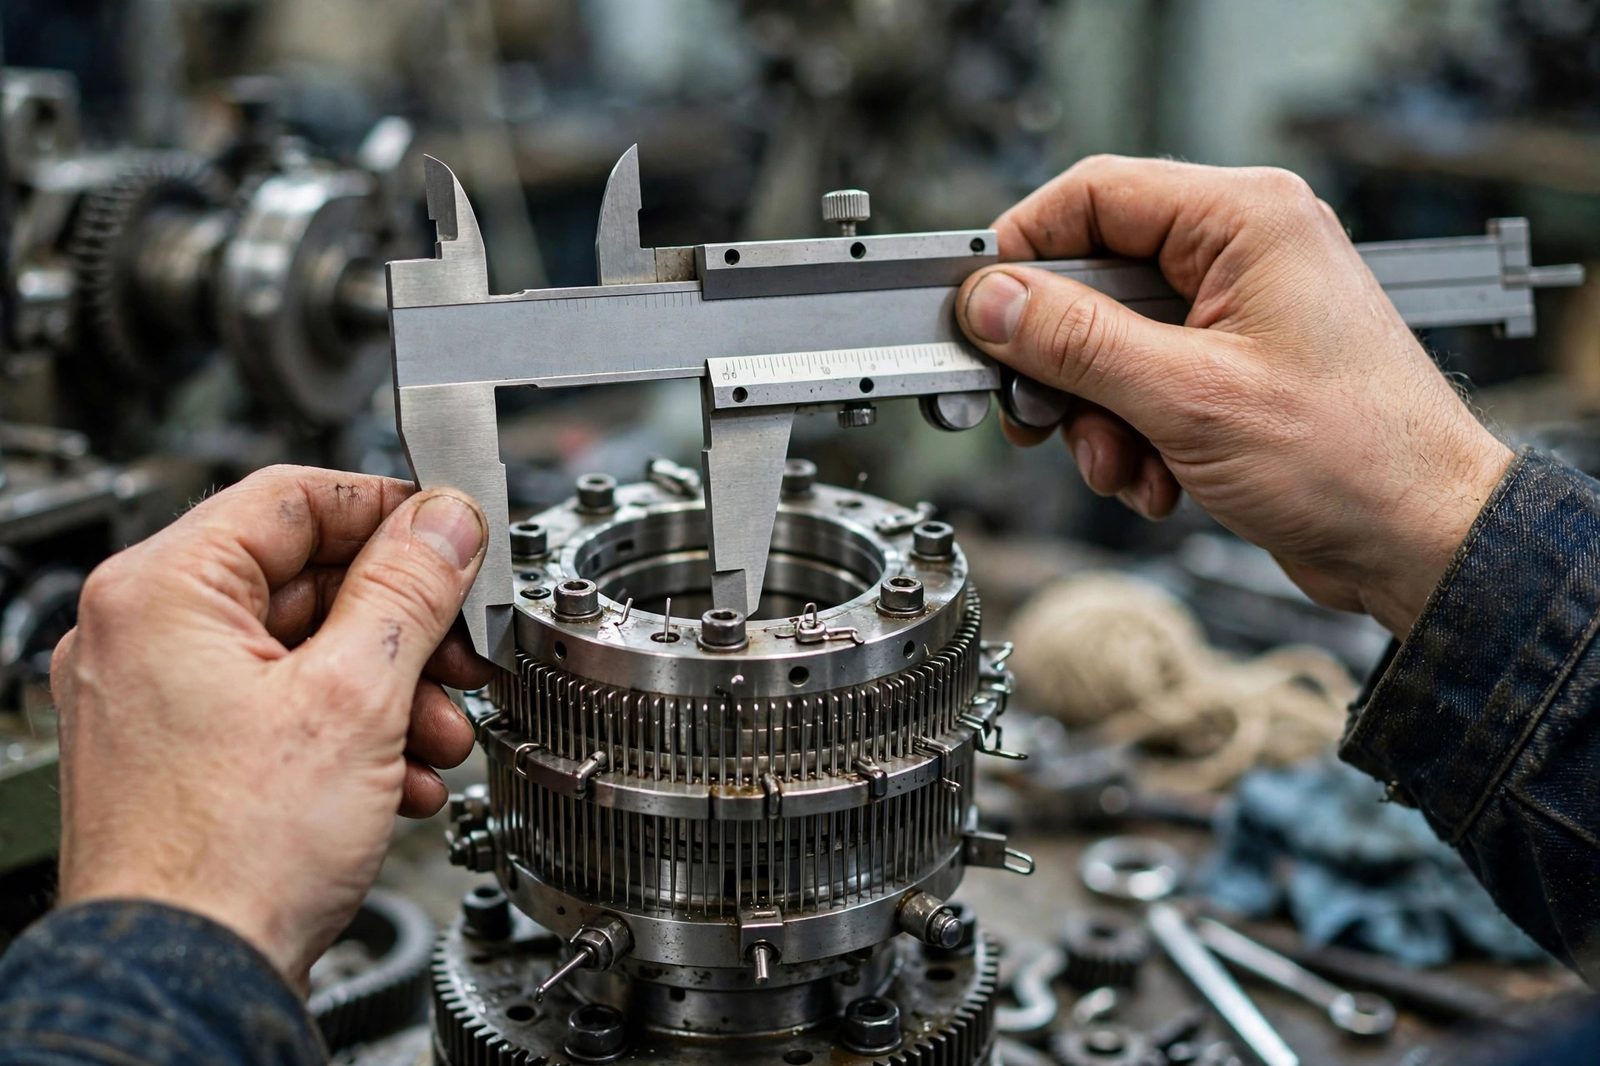
সার্কুলার নিটিং মেশিনে গেজ (G) মানে সিলিন্ডারে প্রতি ইঞ্চিতে সূচ (needle) সংখ্যা। গেজ বাড়লে সূচ পাতলা হয়, লুপ ছোট হয়, ওয়েল ডেন্সিটি বাড়ে—ফলে ফ্যাব্রিক বেশি কমপ্যাক্ট/স্মুথ হয় এবং ফাইন ইয়ার্ন ভালো চলে। গেজ কমলে মোটা ইয়ার্ন সহজে চলে, লুপ বড় হয়, বাল্ক/উষ্ণতা বাড়ে।ইয়ার্ন কাউন্ট, GSM ও হ্যান্ড‑ফিলের সাথে গেজের সম্পর্ক
বাংলাদেশি কনটেক্সটে সাধারণ ম্যাপ (ইঙ্গিতমাত্র)
নিচের রেঞ্জগুলো পরিকল্পনার সহায়তা—নিজস্ব ট্রায়াল ও ফিনিশিং অনুযায়ী ভেরিফাই করুন।| ফ্যাব্রিক | ইয়ার্ন (Ne) | গেজ (G) | ফিনিশড GSM | হ্যান্ড‑ফিল | নোট | |---|---|---|---|---|---| | সিঙ্গেল জার্সি কটন টি | 26s–34s | 24–26G | 150–170 | ব্যালান্সড | 24/26G সহজলভ্য; কার্ডেড/কম্বড দুটোই চলে। | প্রিমিয়াম সিঙ্গেল জার্সি | 34s–40s | 26–28G | 140–165 | স্মুথ | ইয়ার্ন ইভেননেস জরুরি; RH কন্ট্রোল সহায়ক। | আল্ট্রাফাইন/মোডাল/ভিসকস | 40s–50s | 28–32G | 120–150 | সিল্কি | সূচ কন্ডিশন ক্রিটিক্যাল; ইলাস্টেন প্লেটিংয়ে গ্রিন‑থ্রু দেখুন। | রিব 1×1/2×2 | 24s–34s | 20–24G | 180–240 | স্ট্রেচি | নিডল সিলেকশন ও ক্যাম সেটিং সেনসিটিভ। | ইন্টারলক | 30s–40s | 24–28G | 180–240 | ডেন্স | টেক‑ডাউন ঠিক না হলে বার্রে হতে পারে। | 2‑থ্রেড ফ্লিস বেস | 20s–30s | 18–22G | 260–320 | বাল্কি | লুপ‑লেংথ ও ব্রাশিং GSM সেট করে। | 3‑থ্রেড ফ্লিস বেস | 20s/10s মিক্স | 16–20G | 300–380 | হেভি | কোর্স গেজ লুপ/গ্রাউন্ড ভালো সামলায়।হিসাবের সহজ পদ্ধতি (সিঙ্গেল জার্সি)
প্র্যাকটিক্যাল এস্টিমেটর: GSM ≈ 0.01 × Tex × l_mm × WPCM × CPCM এখানে Tex = g/km, l_mm = লুপ‑লেংথ (মিমি), WPCM/CPCM = রিল্যাক্সড ওয়েল/কোর্স পার সেমি। 24 ঘণ্টা ড্রাই‑রিল্যাক্স/স্ট্যান্ডার্ড ওয়াশিংয়ের পর মাপুন। এটা আনুমানিক—ফিনিশিংয়ে CPCM/WPCM বদলাতে পারে, তাই ফাইনাল GSM সবসময় কাট স্যাম্পল ওজন করে মেলান।বাংলাদেশি বাস্তবতা
ব্যবহারিক চেকলিস্ট
সাধারণ ভুল ও সমাধান
FAQ
প্র1. 24G‑এ Ne 40s দিয়ে 150–160 GSM টি‑শার্ট করা যাবে? উ1. সম্ভব, তবে হ্যান্ড একটু ওপেন বা স্পাইরালিটি রিস্ক বাড়তে পারে। 26–28G‑এ ফেস ক্লিনার হয়। দুটোতেই ট্রায়াল দিয়ে হ্যান্ড/অ্যাপিয়ারেন্স দেখে নিন।প্র2. ইলাস্টেন থাকলে গেজ কীভাবে বদলায়? উ2. 5–8% ইলাস্টেন প্লেটিংয়ে 26–28G সাধারণত কম গ্রিন‑থ্রু ও ভালো রিকভারি দেয়। ইলাস্টেন ডেনিয়ার/পাথ গেজের সাথে মিলিয়ে তিন স্তরের স্টিচ‑লেংথে ট্রায়াল করুন।প্র3. কম্প্যাক্টিং কি GSM বদলে দেয়? উ3. সামান্য বদলায় (কয়েক পারসেন্ট) এবং ডাইমেনশনাল স্ট্যাবিলিটি বাড়ায়। সাধারণত গেজ পাল্টাতে হয় না; তবে গ্রেইজ GSM টলারেন্সের মাঝখানে রাখুন।প্র4. ‘আইডিয়াল’ গেজ মেশিন না থাকলে? উ4. কাছাকাছি গেজে ইয়ার্ন কাউন্ট/স্টিচ‑লেংথ অ্যাডজাস্ট করুন। যেমন 28G নেই—তবে 26G‑এ Ne 34s ও কিছুটা ছোট স্টিচে কাছাকাছি রেজাল্ট পাওয়া যায়—ট্রায়াল দিয়ে কনফার্ম করুন।প্র5. ডায়া/ফিডার কি গেজ বাছাইয়ে প্রভাব ফেলে? উ5. পরোক্ষভাবে। গেজ পাল্টায় না, কিন্তু ক্যাপাসিটি/ফ্যাব্রিক প্রস্থে প্রভাব ফেলে। আউটপুট দরকার হলে কোর্স গেজে হাই‑ফিডার মেশিন কখনও বেশি প্র্যাকটিক্যাল।— দায়বদ্ধতা: উপরের রেঞ্জ/ফর্মুলা প্র্যাকটিস‑বেসড ইঙ্গিত; আপনার ইয়ার্ন/মেশিন/ফিনিশিংয়ে ট্রায়াল দিয়ে ভেরিফাই করুন। আরও প্রাসঙ্গিক গাইডের জন্য Tasneem Knit Industry ব্লগ দেখুন (https://tasneemknitindustry.com/blog)।Related Topics
circular knittingknitting gaugeyarn countGSMBangladesh millstechnical guideprocess controlmachine setupexport knitting
টেকনিক্যাল সোর্সিং সহায়তা প্রয়োজন?
মেশিনের কোটেশন নিনআপনার মিলের জন্য সঠিক মেশিন নির্বাচন করুন
সরাসরি ফ্যাক্টরি CFR Chattogram রেট, প্রি-শিপমেন্ট কোয়ালিটি অডিট এবং বাংলাদেশে ফ্যাক্টরি ফ্লোরে এসে কমিশনিং সহায়তা।