Factory Efficiency•2026-10-13•Tasneem Editorial Desk
সার্কুলার নিটিংয়ে নিট ফ্যাক্টরির আর্দ্রতা নিয়ন্ত্রণ: বাংলাদেশি মিল গাইড
কম সুতা ছেঁড়া, কম স্ট্যাটিক ও স্থিতিশীল GSM-এর জন্য নিটিং হলে ৬০–৬৫% RH ধরে রাখুন। লক্ষ্য ব্যান্ড, পরিমাপ, হিউমিডিফিকেশন পদ্ধতি ও বাংলাদেশি মৌসুমি চেকলিস্ট।
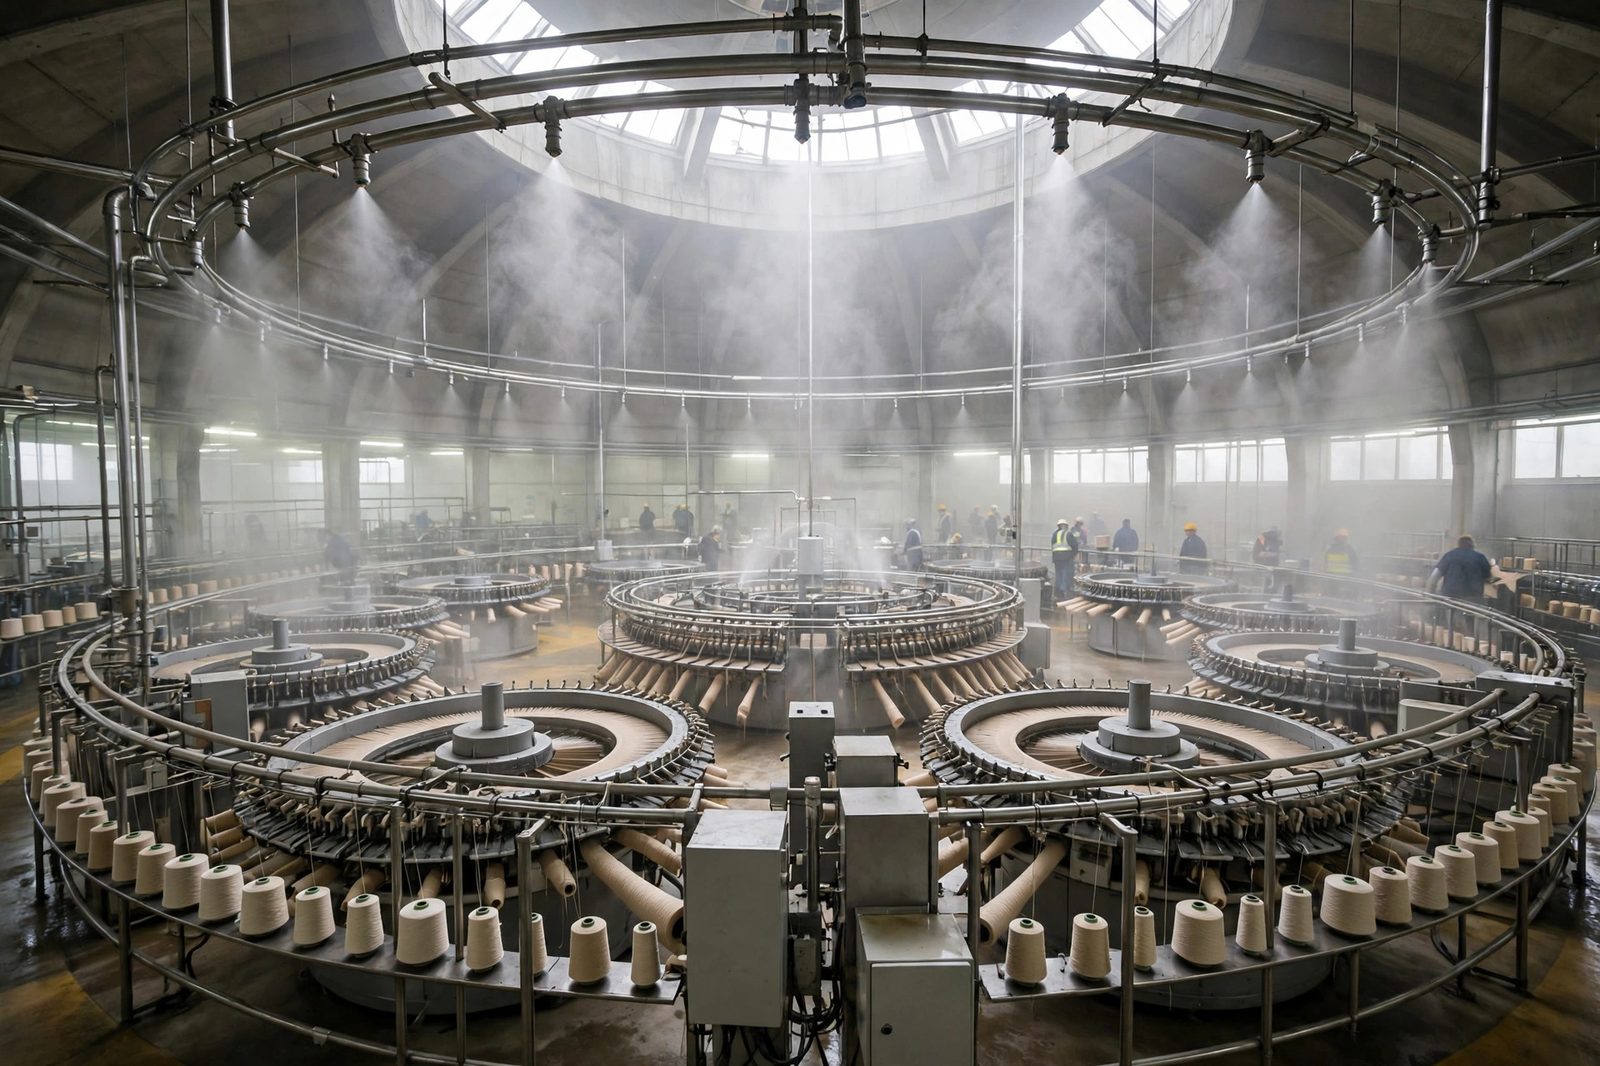
সরাসরি উত্তর: বাংলাদেশে কটন বা কটন-ব্লেন্ড সুতা দিয়ে সার্কুলার নিটিং চালাতে নিটিং হলের আপেক্ষিক আর্দ্রতা ৬০–৬৫% RH এবং তাপমাত্রা ২৪–২৭°C-এর কাছাকাছি রাখুন। RH ৪৫%-এর নিচে নামলে স্ট্যাটিক ও সুতা ছেঁড়া দ্রুত বাড়ে; ৭৫%-এর ওপরে গেলে রোলার ল্যাপিং, নিডেল মরিচা ও ভেজা সুতা প্যাকেজ দেখা দেয়। মেশিন থেকে দূরে দেয়ালে ক্যালিব্রেটেড সেন্সর বসিয়ে প্রতি শিফটে রিডিং লিখুন এবং সারা বছর ব্যান্ডের ভেতরে থাকতে আর্দ্রতা বাড়ান বা কমান।ক্রিল উচ্চতায় (প্রায় ১.৫ মিটার) ক্যালিব্রেটেড হাইগ্রোমিটার বসান—দরজা, হিউমিডিফায়ার নজল ও মেশিনের তাপ থেকে দূরে। ISO 139-এর নির্দেশনা মনে রাখুন: পরিমাপের যন্ত্র HVAC ডাক্ট নিয়ন্ত্রণের সেন্সর থেকে আলাদা হওয়া উচিত।
প্রতি হল জোনে অন্তত একটি সেন্সর; বড় হলে একাধিক—আর্দ্রতা স্তরে স্তরে জমে।
প্রতি শিফটে রিডিং লিখুন এবং সাপ্তাহিক ট্রেন্ড আঁকুন—ধীরে ধীরে সরে যাওয়া মানে ব্রেকেজ বাড়ার আগেই হিউমিডিফায়ার প্যাড বা নজলে সার্ভিস দরকার।
বছরে একবার রেফারেন্স যন্ত্র দিয়ে ক্যালিব্রেট করুন; ৫ পয়েন্ট বেশি দেখানো সেন্সর নীরবে পানি অপচয় করে ও নিডেলে মরিচা ধরায়। সব ক্রিল, ফিডার ও মেশিন ফ্রেম বন্ড ও গ্রাউন্ড করুন; প্রিভেনটিভ মেইনটেন্যান্সে আর্থ কন্টিনিউটি পরীক্ষা করুন।
বেশি সিনথেটিক প্রোগ্রামে সুতা পথে অ্যান্টি-স্ট্যাটিক বার বিবেচনা করুন—স্প্রে ও টপিক্যাল এজেন্ট ধুয়ে যায়, এগুলো সাময়িক সমাধান।
অপারেটর চলাচল ও প্যাকিং এরিয়াও একই RH-এ রাখুন; ডাউনস্ট্রিমে তৈরি স্ট্যাটিকও ফিনিশড রোল দূষিত করে।
শীতে ইনডোর RH পড়ে গেলে ব্রেকেজ ডেটা বলার আগেই হিউমিডিফিকেশন সেটপয়েন্ট কয়েক পয়েন্ট বাড়ান। গ্রীষ্ম (মার্চ–মে): গরম ও শুষ্ক স্পেল—হিউমিডিফিকেশন সর্বোচ্চ চালান, অ্যাডিয়াব্যাটিক কুলিং সুবিধা নিন, মৌসুমের আগে প্যাড সার্ভিস করুন।
বর্ষা (জুন–সেপ্টেম্বর): ডিহিউমিডিফাই করুন; মরিচা পরীক্ষা করুন, সুতা স্টোর বন্ধ রাখুন, কনডেনসেট ট্র্যাপ প্রতিদিন খালি করুন।
শীত (নভেম্বর–ফেব্রুয়ারি): বছরের সবচেয়ে শুষ্ক বাতাস—RH সেটপয়েন্ট বাড়ান, আসা সুতার কন্ডিশনিং সময় বাড়ান, সিনথেটিকে স্ট্যাটিক দেখুন।
সারা বছর: প্রতি শিফটে RH/তাপমাত্রা লগ করুন, মাসে ব্রেকেজ-রেট ট্রেন্ড পর্যালোচনা করুন এবং নিটওয়্যার ফ্যাক্টরি সেটআপ ও কমিশনিং প্ল্যান-এ আর্দ্রতা চেক রাখুন, যাতে নতুন লাইনে প্রথম দিন থেকেই নিয়ন্ত্রণ থাকে। একটি দেয়াল থার্মোস্ট্যাটে নিয়ন্ত্রণ, অথচ ক্রিল জোন ১০ পয়েন্ট শুষ্ক।
মেশিনের দিকে তাক করা মিস্টিং নজল—সুতা প্যাকেজ সরাসরি ভেজা।
হিউমিডিফায়ারকে ফিট-অ্যান্ড-ফরগেট ভাবা: বন্ধ নজল মাসের পর মাস নীরবে আউটপুট কমায়।
ল্যাপিং ও মরিচা না দেখা পর্যন্ত আর্দ্রতা বাড়িয়েই যাওয়া—সর্বোচ্চ নয়, সর্বোত্তম ব্যান্ড আছে।
সুতা স্টোর উপেক্ষা: শুধু হল কন্ডিশন করলে অর্ধেক তারতম্য রয়ে যায়।
আর্দ্রতা কেন নিটিং স্থিতিশীলতা নির্ধারণ করে
সুতা হাইগ্রোস্কোপিক: এটি চারপাশের বাতাসের সঙ্গে নিয়মিত আর্দ্রতা বিনিময় করে। নিটিং হলে এর তিনটি সরাসরি প্রভাব পড়ে:সুতার শক্তি ও ছেঁড়া। আর্দ্রতা শোষণ করলে কটন শক্তিশালী হয়, কারণ পানি অভ্যন্তরীণ হাইড্রোজেন বন্ধন শিথিল করে এবং লোডের নিচে ফাইবার সারিবদ্ধ হতে সাহায্য করে। কন্ডিশনিং-সংক্রান্ত শিল্প রেফারেন্সে বলা হয়েছে, ৮–১০% ময়েশ্চার কনটেন্টে রাখা সাইজড কটন সুতা কম ছেঁড়ে; শুকিয়ে যাওয়া সুতা ভঙ্গুর হয়ে ফিডার, নিডেল ও টেক-ডাউনে ছিঁড়ে যায়। প্রতিটি এন্ড-ডাউন মানে মেশিন বন্ধ, সুতার অপচয় এবং নিডেল ক্ষতির ঝুঁকি।স্ট্যাটিক ইলেকট্রিসিটি। শুকনো বাতাস ইনসুলেটর হিসেবে কাজ করে। RH ৪৫%-এর নিচে নামলে পলিয়েস্টার ও ইলাস্টেনের মতো ম্যান-মেড ফাইবারে চার্জ জমে; হিউমিডিফিকেশন রেফারেন্সে বলা হয়েছে ৫০% RH-এর কাছাকাছি রাখলে স্ট্যাটিক বিল্ড-আপ প্রায় দূর হয়। চার্জড সুতা বেলুনিং করে, রোলারে জড়ায় এবং ফ্লাই টেনে আনে—যা ফ্যাব্রিকে দাগ ও দূষণ হিসেবে দেখা দেয়।ফ্লাই, ধুলো ও GSM ওঠানামা। সঠিক আর্দ্রতায় বাতাসে ভাসমান লিন্ট নিচে পড়ে যায়, আর ঠান্ডা পানির হিউমিডিফিকেশনে ২–৬°C অ্যাডিয়াব্যাটিক কুলিং বোনাস হিসেবে পাওয়া যায়। ময়েশ্চার রিগেইন ফ্যাব্রিকের ওজনও বদলায়: স্ট্যান্ডার্ড অবস্থায় সেলুলোজিক ফাইবার ৭–১১% আর্দ্রতা ধরে রাখে, তাই হল নিয়ন্ত্রিত না থাকলে GSM রিডিং আবহাওয়ার সঙ্গে ওঠানামা করে।লক্ষ্য আর্দ্রতা ও তাপমাত্রা রেঞ্জ
সব জোনের জন্য একটিমাত্র সংখ্যা নেই। শুরু হিসেবে এই ব্যান্ডগুলো ব্যবহার করুন এবং নিজের ব্রেকেজ লগ দেখে নিশ্চিত করুন:| জোন | তাপমাত্রা | আপেক্ষিক আর্দ্রতা | কারণ | |---|---|---|---| | সার্কুলার নিটিং হল (কটন) | ২৪–২৭°C | ৬০–৬৫% RH | সুতার শক্তি বনাম রোলার ল্যাপিংয়ের ভারসাম্য | | নিটিং হল (সিনথেটিক/ইলাস্টেন ব্লেন্ড) | ২৪–২৭°C | ৫৫–৬০% RH | স্ট্যাটিক কমাতে নিম্ন ব্যান্ড, সুতা ফুলে যাওয়া এড়াতে | | সুতা স্টোর ও কন্ডিশনিং এরিয়া | ২০–২৭°C | ৬৫% RH | টেক্সটাইল টেস্টিংয়ের ISO 139 স্ট্যান্ডার্ড (২০°C / ৬৫% RH)-এর সঙ্গে মিল | | ডাইং-ফিনিশিং ফিড | প্রসেস অনুযায়ী | ৫৫–৬৫% RH | বেশি শুকনো গ্রেইজ যাতে ওয়েট প্রসেসে না ঢোকে |ISO 139 স্ট্যান্ডার্ড অ্যাটমোস্ফিয়ার (২০.০°C ± ২°C, ৬৫.০% RH ± ৪%) হলো পুরো টেক্সটাইল বাণিজ্যের টেস্টিং রেফারেন্স; ট্রপিক্যাল বিকল্প হিসেবে ২৭°C / ৬৫% RH নির্ধারিত আছে। নিটিং হলে ল্যাবরেটরি টলারেন্স দরকার নেই, তবে এই ব্যান্ডের কাছাকাছি থাকলে সুতার আচরণ অনুমানযোগ্য থাকে। Fibre2Fashion-এ প্রকাশিত মিল জরিপেও কাছাকাছি চর্চা দেখা যায়: কার্ড রুমে ৫০–৫৫% RH, রিং স্পিনিংয়ে ৫০–৬০% এবং ওয়াইন্ডিংয়ে ৬০–৬৫%—নিটিং হল উপরের দিকেই থাকে, কারণ নিডেলে সুতা সরাসরি যান্ত্রিক চাপে থাকে।দুই প্রান্তে কী সমস্যা হয়
| লক্ষণ | সম্ভাব্য কারণ | প্রথমে যা দেখবেন | |---|---|---| | সুতা ছেঁড়া বাড়ছে, সুতা ভঙ্গুর লাগছে | RH ~৪৫%-এর নিচে | হল সেন্সর, হিউমিডিফায়ার আউটপুট, শীতে শুকনো বাতাস ঢুকছে কি না | | সুতা বেলুনিং, ফ্লাই দূষণ | কম RH-এ স্ট্যাটিক | RH লগ, ক্রিলের গ্রাউন্ডিং, সিনথেটিক কনটেন্ট | | রোলার ও নিডেলে ল্যাপিং | কটনে RH ~৭০%-এর ওপরে | হিউমিডিফিকেশন কমান, মেশিনের কাছে অতিরিক্ত মিস্টিং হচ্ছে কি না | | নিডেল-সিংকারে মরিচার দাগ | দীর্ঘদিন ~৭৫%-এর ওপরে RH | ডিহিউমিডিফাই করুন, ভেন্টিলেশন বাড়ান, পানির মান দেখুন | | শিফটভেদে GSM বদলাচ্ছে | অনিয়ন্ত্রিত ময়েশ্চার রিগেইন | ওজন ও ডিসপ্যাচের আগে গ্রেইজ রোল কন্ডিশন করুন |সঠিকভাবে পরিমাপ করুন
কন্ট্রোল সিস্টেম তার সেন্সরের মতোই ভালো:বাংলাদেশি মিলের জন্য হিউমিডিফিকেশন ও নিয়ন্ত্রণ পদ্ধতি
সরাসরি মিস্টিং (কম্প্রেসড এয়ার + পানি স্প্রে)। ছাদের ফাঁকে নজলের সারি সূক্ষ্ম মিস্ট ছাড়ে যা হলের বাতাসে বাষ্পীভূত হয়। প্রায় ৭.৫ µm ড্রপলেট বাষ্পের মতো আচরণ করে, সুতা ভেজায় না। বাংলাদেশের চালু নিটিং হলে এটাই সবচেয়ে প্রচলিত রেট্রোফিট, কারণ ডাক্টের দরকার হয় না।ইভ্যাপোরেটিভ প্যাড সিস্টেম। হলে ঢোকার আগে বাতাস ভেজা প্যাডের ভেতর দিয়ে টানা হয়। গরম শুষ্ক মাসে (বাংলাদেশে মার্চ–মে) কার্যকর এবং চিলারের চেয়ে সস্তায় চলে; তবে বর্ষায় যখন আর্দ্রতা চাই না তখনও আর্দ্রতা যোগ করে।ডিহিউমিডিফিকেশনসহ HVAC। বিনিয়োগ সম্ভব হলে প্রপার এয়ার-হ্যান্ডলিং ইউনিট শীতে আর্দ্রতা বাড়ায় এবং বর্ষায় কমায়—বাংলাদেশে বাইরের RH সপ্তাহের পর সপ্তাহ ৮৫%-এর ওপরে থাকতে পারে। বাংলাদেশের জলবায়ুতে বেশিরভাগ হলের শুষ্ক মৌসুমে হিউমিডিফিকেশন এবং বর্ষায় আর্দ্রতা কমানো—দুটোই দরকার; দুই দিকের পরিকল্পনা রাখুন।পানির মান। মিস্টিং সিস্টেমে ট্রিটেড পানি ব্যবহার করুন। খর পানি সুতা ও মেশিনে খনিজ ধুলো ফেলে; অপরিশোধিত পানিতে ট্যাংক ও প্যাডে বায়োফিল্ম জন্মায়।নিটিংয়ের আগে সুতা কন্ডিশনিং
শুকনো স্টোর বা এয়ার-কন্ডিশন্ড ট্রাক থেকে আসা সুতা ভারসাম্যে থাকে না। ক্রিলে তোলার আগে কন্ডিশন্ড সুতা স্টোরে ২৪ ঘণ্টা রাখুন এবং স্টোর ৬৫% RH-এর কাছাকাছি রাখুন। এই ধাপ বাদ দিলে ডেলিভারির পর প্রথম শিফটগুলো শুকনো দুর্বল সুতায় চলে, পরের শিফট কন্ডিশন্ড সুতায়—এড়ানো যায় এমন শিফটভেদে তারতম্য। যান্ত্রিক দিকটি গভীরভাবে দেখতে এই রুটিনের সঙ্গে সার্কুলার নিটিং মেশিন মেইনটেন্যান্স গাইড মিলিয়ে নিন।আর্দ্রতার বাইরে স্ট্যাটিক নিয়ন্ত্রণ
আর্দ্রতা প্রথম প্রতিরক্ষা, তবে একমাত্র নয়:বাংলাদেশের জন্য মৌসুমি চেকলিস্ট
সাধারণ ভুল
মেশিন নির্বাচনের সঙ্গে জলবায়ুর সম্পর্ক
আর্দ্রতা নিয়ন্ত্রণ বৃহত্তর স্পেসিফিকেশনের অংশ। সিলিন্ডার ডায়ামিটার বাছাই বা গেজ সিলেকশন গাইড দেখার সময় মেশিনের অপারেটিং এনভেলপ আপনার হলের বাস্তব তাপমাত্রা-আর্দ্রতা রেঞ্জের সঙ্গে মিলিয়ে নিন—ইলেকট্রনিক্স, লুব্রিকেশন ও নিউমেটিক সিস্টেম সবই নির্ধারিত জলবায়ু ধরে নিয়ে তৈরি।অনুমান ও যাচাই
এটি এভারগ্রিন অপারেশন গাইড। এতে লক্ষ্য ব্যান্ড ও সিদ্ধান্ত পদ্ধতি দেওয়া হয়েছে, কোনো নির্দিষ্ট হলের কমিশনিং সার্টিফিকেট নয়। প্রকৃত সেটপয়েন্ট সুতা, মেশিন টাইপ, বিল্ডিং ও স্থানীয় জলবায়ুর ওপর নির্ভর করে; নিজের সেন্সর লগ ও ব্রেকেজ ডেটা দিয়ে যাচাই করুন। উদ্ধৃত ক্ষেত্রে টেস্ট পদ্ধতি ISO 139 / ASTM D1776 রীতি অনুসরণ করে। মূলধনী কেনার আগে প্রি-শিপমেন্ট ইন্সপেকশন চেকলিস্ট দিয়ে যাচাই করুন সরবরাহকৃত হিউমিডিফিকেশন ও নিয়ন্ত্রণ যন্ত্রপাতি অনুমোদিত স্পেসিফিকেশনের সঙ্গে মেলে কি না।সাধারণ জিজ্ঞাসা
১. বাংলাদেশে সার্কুলার নিটিং হলের আদর্শ আর্দ্রতা কত?
কটন ও কটন ব্লেন্ডের জন্য ২৪–২৭°C তাপমাত্রায় ৬০–৬৫% RH ব্যবহারিক ব্যান্ড। এতে সুতা শক্ত থাকে, স্ট্যাটিক কমে, আবার ~৭০–৭৫% RH-এর ওপরে রোলার ল্যাপিং ও মরিচার জোনে ঢোকা হয় না। সিনথেটিক-প্রধান প্রোগ্রামে কিছুটা কম, প্রায় ৫৫–৬০% RH চালান।২. শীতে সুতা ছেঁড়া বাড়ে কেন?
বাংলাদেশে শীতের বাতাস বছরের সবচেয়ে শুষ্ক। কম RH সুতাকে ভারসাম্য আর্দ্রতার নিচে শুকিয়ে কটনকে ভঙ্গুর করে এবং সিনথেটিকে স্ট্যাটিক জমায়—দুটোই এন্ড-ডাউন বাড়ায়। হিউমিডিফিকেশন সেটপয়েন্ট বাড়িয়ে ও আসা সুতার কন্ডিশনিং সময় বাড়িয়ে সাধারণত ব্রেকেজ স্বাভাবিক হয়।৩. অতিরিক্ত আর্দ্রতা কি নিটিং মেশিনের ক্ষতি করে?
হ্যাঁ। প্রায় ৭৫%-এর ওপরে দীর্ঘদিন RH থাকলে রোলার-নিডেলে ফাইবার ল্যাপিং, স্টিল যন্ত্রাংশে মরিচা এবং স্টোরেজে সুতা প্যাকেজ স্যাঁতসেঁতে হয়ে ছত্রাকের ঝুঁকি থাকে। দুই দিকেই নিয়ন্ত্রণ রাখুন—শুষ্ক মৌসুমে হিউমিডিফিকেশন, বর্ষায় ডিহিউমিডিফিকেশন।৪. হাইগ্রোমিটার সত্যি বলছে কীভাবে বুঝব?
বছরে একবার রেফারেন্স যন্ত্র দিয়ে ক্যালিব্রেট করুন, নজল ও তাপ উৎস থেকে দূরে ক্রিল উচ্চতায় সেন্সর বসান এবং একই জোনে দুটি সেন্সর মিলিয়ে দেখুন। ডিসপ্লে স্বাভাবিক দেখালেও ব্রেকেজ বাড়লে সুতার আগে সেন্সরকে সন্দেহ করুন।৫. ছোট নিটিং ইউনিটে আর্দ্রতা নিয়ন্ত্রণে বিনিয়োগ কি পোষায়?
সাধারণত হ্যাঁ। সরাসরি মিস্টিং রেট্রোফিটের খরচ পরিমিত, আর এন্ড-ডাউন, রিওয়ার্ক ও GSM ক্লেইম সামান্য কমলেই দ্রুত উঠে আসে। পরিমাপ দিয়ে শুরু করুন—এক মাসের ক্যালিব্রেটেড লগ প্রায়ই দেখায় হল মালিকের ধারণার অনেক বাইরে চলছে।Related Topics
humidity controlcircular knittingknit factoryBangladesh millsyarn conditioningstatic electricityfactory efficiencyআর্দ্রতা নিয়ন্ত্রণ
টেকনিক্যাল সোর্সিং সহায়তা প্রয়োজন?
মেশিনের কোটেশন নিনআপনার মিলের জন্য সঠিক মেশিন নির্বাচন করুন
সরাসরি ফ্যাক্টরি CFR Chattogram রেট, প্রি-শিপমেন্ট কোয়ালিটি অডিট এবং বাংলাদেশে ফ্যাক্টরি ফ্লোরে এসে কমিশনিং সহায়তা।