Maintenance & Parts•2026-10-18•Tasneem Editorial Desk
সার্কুলার নিটিংয়ে কাপড়ের ত্রুটি কমানোর উপায়: বার, নিডল লাইন, ড্রপ স্টিচ ও তেলের দাগ
সার্কুলার নিটিংয়ে বার, নিডল লাইন, ড্রপ স্টিচ, তেলের দাগ ও লাইক্রা ভাঙা কমানোর ব্যবহারিক নির্দেশিকা — কারণ, পরিমাপভিত্তিক প্রতিকার এবং বাংলাদেশের কারখানার জন্য শিফট-ভিত্তিক QC রুটিন।
সার্কুলার নিটিংয়ে কাপড়ের ত্রুটি কমানোর উপায়
সরাসরি উত্তর: সার্কুলার নিটিংয়ের কাপড়ের ত্রুটি — বার, নিডল লাইন, ড্রপ স্টিচ, তেলের দাগ এবং লাইক্রা ভাঙা — প্রায় সবসময়ই তিনটি উৎস থেকে আসে: অসামঞ্জস্যপূর্ণ সুতা (কাউন্ট, লট বা টেনশন), ক্ষয়প্রাপ্ত বা ভুলভাবে সেট করা নিটিং যন্ত্রাংশ, এবং অপরিষ্কার কারখানা পরিবেশ। টেনশন মিটার দিয়ে ফিডার টেনশন সমান করে, প্রতি অর্ডারে একই সুতার লট ব্যবহার করে এবং নিডল পরিদর্শনের লিখিত রুটিন চালু করলে নতুন মেশিন না কিনেই ত্রুটিজনিত পুনঃকাজ অনেক কমে যায়।কেন কাপড়ের ত্রুটি কারখানার সবচেয়ে ব্যয়বহুল অপচয়
International Journal of Textile Science-এর ২০১৬ সালের এক গবেষণায় ৫০০ মিটার সিঙ্গেল জার্সি রোলে ত্রুটির হার মাপা হয়েছিল: ড্রপ স্টিচ ৪%, বার ৩%, স্ট্রিকনেস ৩%, নিডল লাইন ৩% এবং তেলের লাইন ৩% — এবং দেখা গেছে লক্ষ্যভিত্তিক প্রতিকারমূলক ব্যবস্থা নিলে প্রতিটি শ্রেণি ১–২% এ নেমে আসে। এই ব্যবধানটাই টাকা: প্রতিটি ছাড়ে বিক্রি হওয়া সেকেন্ড-কোয়ালিটি ফ্যাব্রিক, আর কাটিং টেবিলে প্রত্যাখ্যাত প্রতিটি রোল কারখানার কার্যকর অপচয় বাড়িয়ে দেয়। বাংলাদেশ সরকার বেসিক নিট পোশাকের জন্য অনুমোদিত অপচয়ের হার ২৭% এবং স্পেশাল আইটেমের জন্য ৩০% করেছে, অথচ বিকেএমইএ (BKMEA) বলছে এই সংশোধিত হারও কারখানার প্রকৃত ক্ষতির চেয়ে কম (textileexcellence.com)। যেকোনো সীমার নিচে অপচয় ধরে রাখার সবচেয়ে সস্তা উপায় হলো নিটিং পর্যায়েই ত্রুটি কমানো।সার্কুলার নিটিং কারখানার জন্য পাঁচটি প্রধান ত্রুটি পরিবার আয়ত্ত করা জরুরি: বার, নিডল লাইন, ড্রপ স্টিচ, তেলের দাগ এবং লাইক্রা (স্প্যানডেক্স) ভাঙা। প্রতিটির আলাদা চেহারা, আলাদা কারণ এবং — সবচেয়ে গুরুত্বপূর্ণ — আলাদা পরিমাপের জায়গা রয়েছে।বার ও স্ট্রিকনেস: সুতার দিকের ত্রুটি
সংজ্ঞা: বার হলো অনুভূমিক ব্যান্ডিং ত্রুটি — একই বা ভিন্ন প্রস্থের পর্যায়ক্রমিক পার্শ্বীয় অনিয়মিতা যা কাপড় জুড়ে পুনরাবৃত্তি হয় — বেশিরভাগ ক্ষেত্রে এটি সুতার সমস্যা, মেশিনের সমস্যা নয়।প্রধান কারণনিডল লাইন ও সিংকার মার্ক: যন্ত্রাংশের ত্রুটি
সংজ্ঞা: নিডল লাইন হলো এক বা একাধিক ক্ষতিগ্রস্ত, বাঁকা বা ক্ষয়প্রাপ্ত নিডলের কারণে তৈরি হওয়া ধারাবাহিক লম্বালম্বি ডোরা; সিংকার লাইন হলো ক্ষয়প্রাপ্ত বা ভুলভাবে সেট করা সিংকারের কারণে তৈরি হওয়া এর সরু সংস্করণ।প্রধান কারণড্রপ স্টিচ ও গর্ত
সংজ্ঞা: ড্রপ স্টিচ হলো তৈরি না হওয়া লুপ — নিডল হুকে লুপ গঠন ব্যর্থ হওয়ার ফলে কাপড়ে পিন-হোল বা খোলা গর্ত থেকে যায়।প্রধান কারণতেলের দাগ ও গ্রিজের ছাপ
সংজ্ঞা: তেলের লাইন হলো লম্বালম্বি বা দাগ-আকারের বিবর্ণতা — যান্ত্রিক অংশে অতিরিক্ত বা ছড়িয়ে পড়া লুব্রিকেটিং তেল কাপড়ে পৌঁছালে হয়; গ্রিজের ছাপ হলো অতিরিক্ত গ্রিজিং থেকে ভারী জমাট।প্রধান কারণলাইক্রা (স্প্যানডেক্স) ভাঙা ও স্প্যানডেক্স জাম্প
সংজ্ঞা: নিটিংয়ের সময় ইলাস্টেন ফিলামেন্ট ভেঙে যাওয়া (ব্রেকেজ) বা লুপ কাঠামোতে একেবারেই না বোনা (জাম্প/মিস) — স্ট্রেচ ফ্যাব্রিকে খালি বা কুঁচকে যাওয়া কোর্স রেখে যায়।প্রধান কারণপাঁচটি ত্রুটি ধরার শিফট-ভিত্তিক QC রুটিন
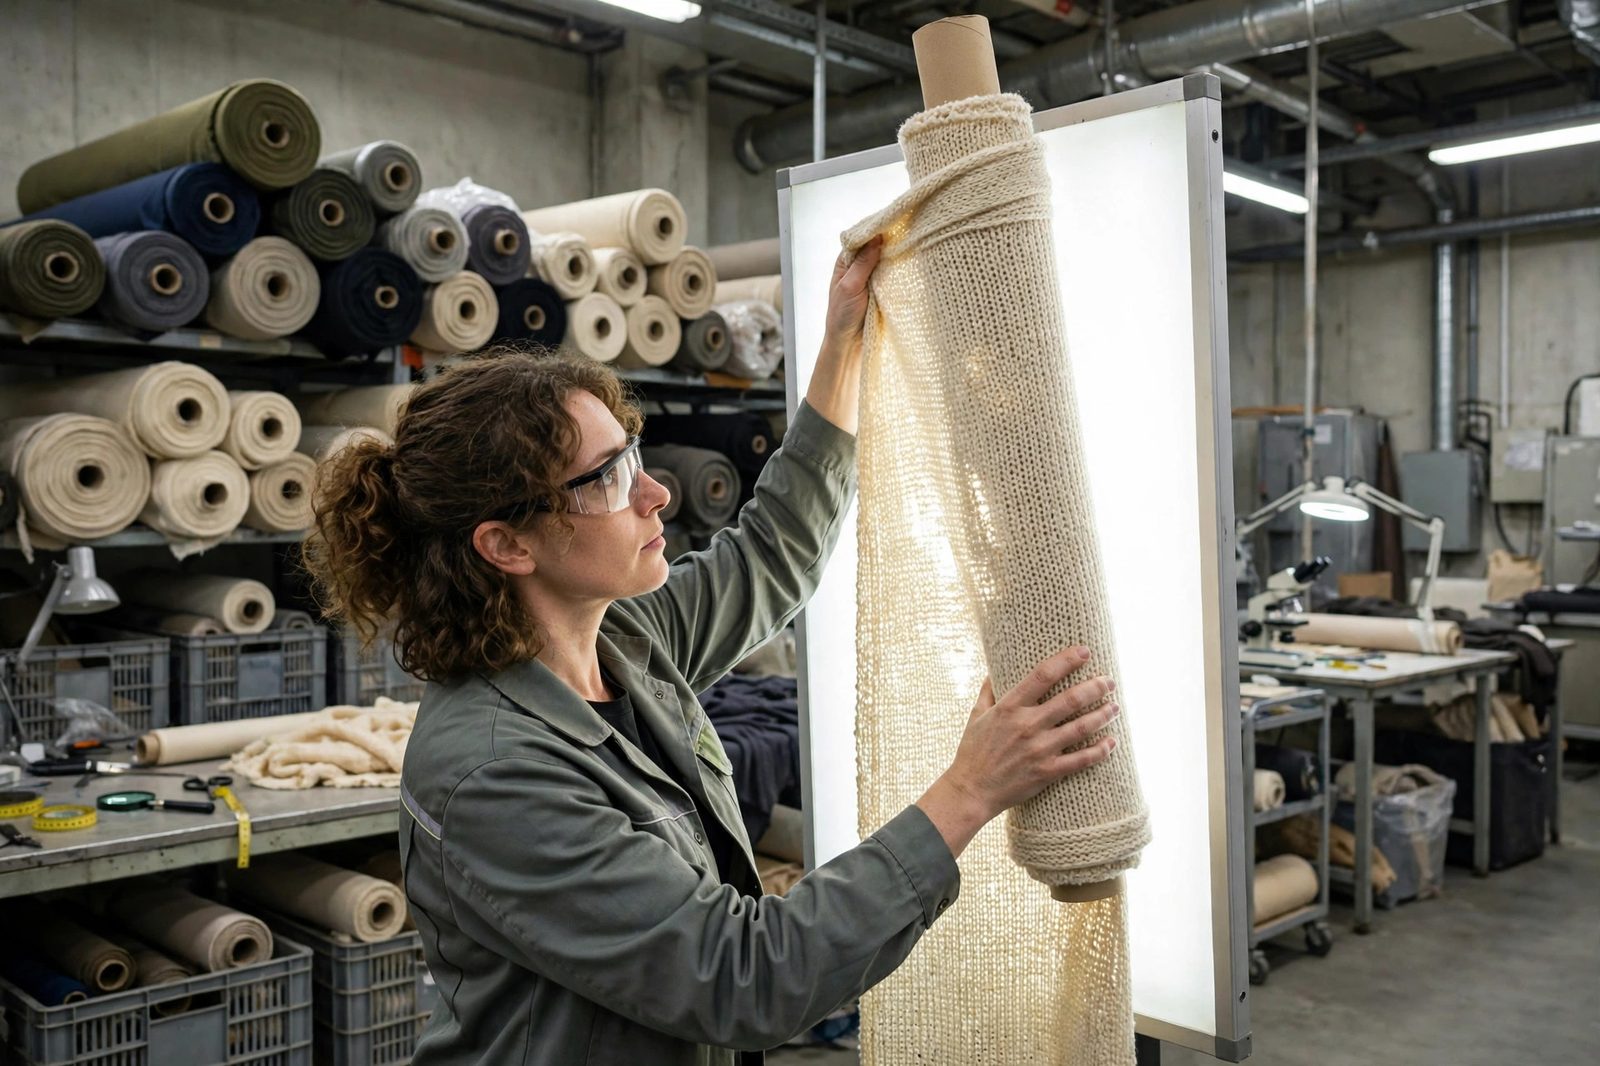
| পর্যায় | পরীক্ষা | সরঞ্জাম | |---|---|---| | ববিন পরিবর্তন | একই লট/মার্জ নম্বর, প্যাকেজ কঠোরতার স্পট-চেক | হার্ডনেস টেস্টার, লট রেজিস্টার | | মেশিন চালু | প্রতি ফিডারে লক্ষ্যের বিপরীতে টেনশন | টেনশন মিটার | | প্রথম ৫০ মিটার | বার, লাইন, গর্তের জন্য পূর্ণ-প্রস্থ লাইট-বক্স পরিদর্শন | পরিদর্শন লাইট ফ্রেম | | শিফটের মাঝামাঝি | তেল ছিটকানোর গার্ড, টেক-ডাউন রোলারের পরিচ্ছন্নতা | লিন্ট-ফ্রি কাপড়, দৃষ্টি-পরীক্ষা | | শিফট শেষ | নিডল ব্যর্থতা লগ করা, বদলানো নিডল লাগানো | রক্ষণাবেক্ষণ লগবুক | | প্রেরণের আগে | ৪-পয়েন্ট সিস্টেমে রোল গ্রেডিং, ত্রুটি ট্যাগিং | ৪-পয়েন্ট পরিদর্শন শিট |৪-পয়েন্ট পেনাল্টি সিস্টেম (আকার অনুযায়ী ত্রুটিতে পয়েন্ট, প্রতি রোলে সর্বোচ্চ সীমা) ক্রেতাদের সাথে ত্রুটি গ্রেড নিয়ে একমত হওয়ার শিল্প-মান ভাষা। প্রতিটি পরিদর্শন ফ্রেমে একটি ছবিসহ ত্রুটি-অ্যাটলাস রাখুন যাতে প্রতিটি শিফটে গ্রেডাররা একইভাবে বিচার করে।সাধারণ জিজ্ঞাসা
বার আর নিডল লাইন কীভাবে আলাদা করব? বার অনুভূমিক (কোর্স দিকে) চলে, পর্যায়ক্রমে পুনরাবৃত্তি হয় এবং সাধারণত সুতার সমস্যা — কাউন্ট, লট বা টেনশনের তারতম্য। নিডল লাইন লম্বালম্বি (ওয়েল দিকে) চলে, ধারাবাহিক থাকে এবং একটি ক্ষতিগ্রস্ত বা ক্ষয়প্রাপ্ত নিডল থেকে আসে। বারের জন্য সুতার সরবরাহ ঠিক করুন; নিডল লাইনের জন্য নিডল বদলান।সার্কুলার নিটিং মেশিনে কী টেনশনে চালাব? কোনো সার্বজনীন মান নেই — এটি সুতার কাউন্ট, গেজ ও ফ্যাব্রিক কাঠামোর ওপর নির্ভর করে। নিয়ম হলো একরূপতা: প্রতিটি ফিডার মেশিন প্রস্তুতকারকের সহনশীলতার মধ্যে একই টেনশন দেবে, টেনশন মিটার দিয়ে যাচাই করা। ফিডারগুলোর মধ্যে অসমান টেনশনই বার-নেসের সবচেয়ে সাধারণ কারণ।নিডল কত ঘন ঘন বদলাব? ব্যর্থতা দেখে নয়, পরিমাপকৃত উৎপাদন ঘণ্টা অনুযায়ী বদলান। প্রতি নিডল সেটের ঘণ্টা ট্র্যাক করুন, সন্দেহজনক ফিডার ম্যাগনিফাইং গ্লাসে পরীক্ষা করুন এবং বদলের লগ রাখুন। একই ফিডারে বারবার ব্যর্থতা সাধারণত সুতা-পথ বা টেনশন সমস্যার সংকেত, যা আরও নিডল খরচের আগে ঠিক করা উচিত।তেল কমিয়েও তেলের দাগ আসছে কেন? তেল ছড়ায়: অতিরিক্ত-গ্রিজ করা বিয়ারিং থেকে ছিটকে যাওয়া তেল বাতাসে ও টেক-ডাউন রোলার বেয়ে ভ্রমণ করে, আর নোংরা খাঁজে আটকে থাকা তেল অতিরিক্ত কমানোর কয়েক দিন পরও স্থানান্তরিত হয়। গার্ড, রোলার ও খাঁজ পরিষ্কার করুন, তেলের গ্রেড পরীক্ষা করুন এবং দাগযুক্ত রোল অবিলম্বে আলাদা করুন — বসে যাওয়া তেল খুব কমই ধোয়া যায়।Related Topics
fabric defectscircular knittingbarreneedle linesdrop stitchesoil marksLycra breakageকাপড়ের ত্রুটিবারনিডল লাইন
টেকনিক্যাল সোর্সিং সহায়তা প্রয়োজন?
মেশিনের কোটেশন নিনআপনার মিলের জন্য সঠিক মেশিন নির্বাচন করুন
সরাসরি ফ্যাক্টরি CFR Chattogram রেট, প্রি-শিপমেন্ট কোয়ালিটি অডিট এবং বাংলাদেশে ফ্যাক্টরি ফ্লোরে এসে কমিশনিং সহায়তা।