Maintenance & Parts•2026-10-16•Tasneem Editorial Desk
সার্কুলার নিটিং মেশিনে সুতা টান সমস্যা সমাধান: বাংলাদেশ মিল গাইড
ফিডারগুলোর মধ্যে অসমান সুতা টানই সুতা ছেঁড়া, জিএসএম ওঠানামা, বারে দাগ ও লাইক্রা ছেঁড়ার মূল কারণ। এই গাইডে বাংলাদেশ মিলগুলোর জন্য ধাপে ধাপে নির্ণয় পদ্ধতি: ফিডার ইনপুট টান মাপা, স্টোরেজ ফিডার সমান করা, সুতা পথ পরীক্ষা, প্যাকেজ, আর্দ্রতা ও টেক-ডাউন যাচাই।
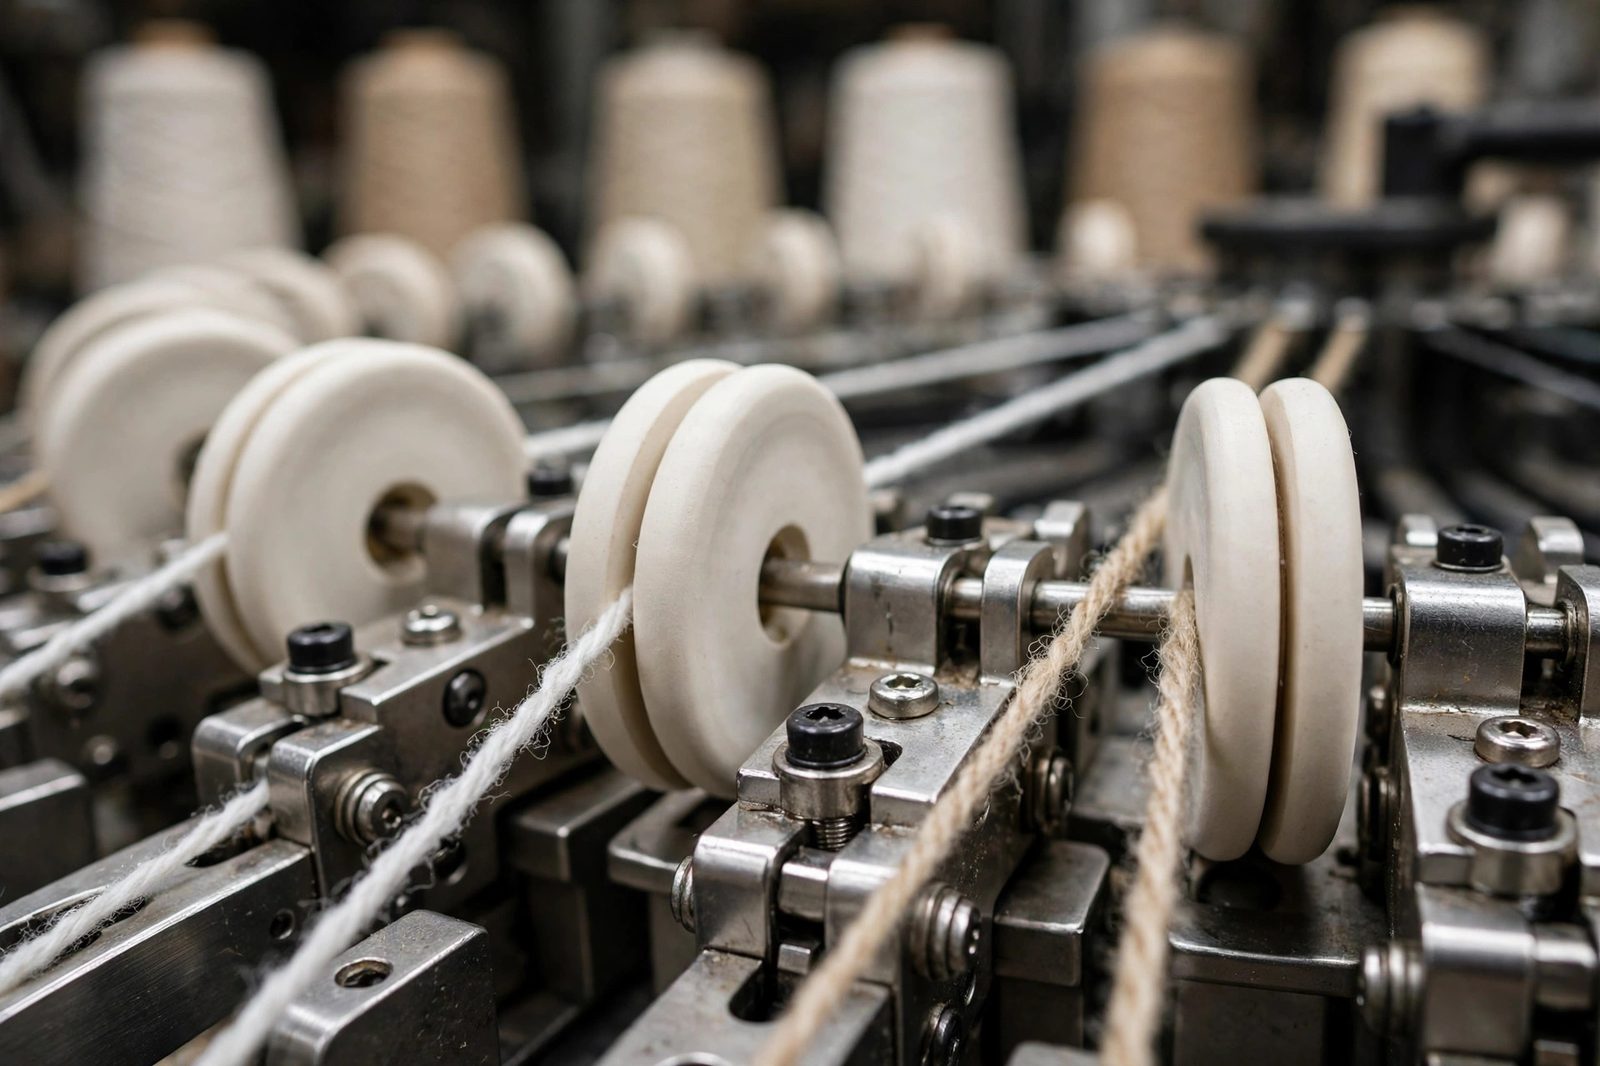
সার্কুলার নিটিং মেশিনে সুতা টান সমস্যা সমাধান: বাংলাদেশ মিল গাইড
সরাসরি উত্তর: সার্কুলার নিটিং মেশিনে বারবার সুতা ছিঁড়ে যাওয়া, জিএসএম ওঠানামা, বারে দাগ এবং লাইক্রা ছিঁড়ে যাওয়ার পেছনে সবচেয়ে সাধারণ লুকানো কারণ হলো ফিডারগুলোর মধ্যে অসমান সুতা টান। সুতা টান নির্ধারিত হয় ক্রিল, ফিড সিস্টেম (নেগেটিভ বা পজিটিভ ফিডার) এবং টেক-ডাউনের সমন্বয়ে। সমস্যা সমাধানের সময় প্রথমে প্রতিটি ফিডারে হাতে ধরা টেনশন মিটার দিয়ে টান মাপুন, রিডিংগুলো সমান করুন, পুরো সুতা পথ পরিষ্কার করুন এবং মেশিনের সেটিং বদলানোর আগে শেডের আর্দ্রতা যাচাই করুন।সার্কুলার নিটিং মেশিনে সুতা টান কোনো একক নব নয় — এটি তিনটি আলাদা সিস্টেমের সম্মিলিত ফল। ক্রিল ও সুতা পথ প্যাকেজ থেকে সুতা সরবরাহ করে, ফিড সিস্টেম (নেগেটিভ ফিড বা পজিটিভ স্টোরেজ ফিডার) নিটিং জোনে সুতা মাপমতো পৌঁছে দেয় এবং টেক-ডাউন তৈরি কাপড়ের টিউব টেনে নামায়। এর যেকোনো একটিতে ভারসাম্য নষ্ট হলে মেশিন সাধারণত চলতেই থাকে, কিন্তু কাপড়ের মান নষ্ট হয়: জিএসএম ওঠানামা করে, বারে দাগ পড়ে, সুতা ছিঁড়ে, লাইক্রা ভেঙে যায়। বাংলাদেশের নিট মিলগুলোর জন্য এই গাইডে সার্কুলার নিটিং মেশিনের সুতা টান সমস্যা সমাধানের একটি ধাপে ধাপে ব্যবহারিক পদ্ধতি দেওয়া হলো — যাতে সেটিং বদলে সমস্যা ঢেকে না রেখে মূল কারণ ঠিক করা যায়।সুতা টান আসলে কী নিয়ন্ত্রণ করে
সুতা টান সরাসরি কাপড়ের ওজন নির্ধারণ করে না — এটি নির্ধারণ করে প্রতিটি স্টিচে কতটুকু সুতা যাবে। ইনপুট টান বেশি হলে সুতা নিডলে লুপ গঠনের আগেই টেনে লম্বা হয়ে যায়, ফলে লুপ লেংথ বদলে যায়; টান ঢিলা হলে স্টিচে বেশি সুতা ঢুকে যায়। লুপ লেংথই কাপড়ের ওজনের সবচেয়ে বড় নির্ধারক, তাই সামান্য টানের পার্থক্যও স্টপেজ হওয়ার অনেক আগেই জিএসএম ওঠানামা হিসেবে ধরা পড়ে। সার্কুলার নিটিংয়ে ইয়ার্ন ইনপুট টেনশন (YIT) নিয়ন্ত্রণ নিয়ে গবেষণায় দেখা গেছে, কাপড় উৎপাদনের পাশাপাশি টেনশন মনিটরিংয়ের মাধ্যমে ত্রুটি শনাক্ত করতেও ইনপুট টান নিয়ন্ত্রণ গুরুত্বপূর্ণ (ইউনিভার্সিটি অব মিনহো, ICIT 2004)। সহজ কথায়: ভিডিকিউ পুলি না ছুঁয়েও জিএসএম ঘুরছে? প্রথমে সন্দেহ করুন টানকে।নেগেটিভ বনাম পজিটিভ ফিড সিস্টেম
বাংলাদেশের বেশিরভাগ সার্কুলার নিটিং মেশিনে দুই ধরনের ফিড ব্যবস্থার একটি থাকে, এবং দুটোর সমস্যা সমাধান আলাদা:লক্ষণ দেখে কারণ চেনা
| লক্ষণ | সম্ভাব্য টান-জনিত কারণ | প্রথমে যা দেখুন | |---|---|---| | একটিমাত্র ফিডারে বারবার সুতা ছেঁড়া | চিড় ধরা সিরামিক আই, বাঁকা গাইড, বেশি টাইট নট ক্যাচার, ক্ষয়ে যাওয়া স্টোরেজ হুইল, ওই ফিডারের টেনশনার অন্যগুলোর চেয়ে টাইট | ওই ফিডারের সুতা পথ ও টেনশনার | | এক রোলের ভেতরে জিএসএম ওঠানামা | ফিডারগুলোর মধ্যে ইনপুট টানের পার্থক্য; নেগেটিভ ফিডে প্যাকেজের ব্যাস কমে যাওয়া | সব ফিডারে টেনশন মিটার রিডিং | | বারে (আড়াআড়ি দাগ) | অসমান ইনপুট টানের কারণে ফিড সিস্টেমগুলোর মধ্যে লুপ লেংথের পার্থক্য | ফিডার সমতাকরণ, তারপর ভিডিকিউ পুলির অবস্থান | | লাইক্রা/ইলাস্টেন ছেঁড়া | ইলাস্টেন ফিড টান অতিরিক্ত, শুকনো বা নষ্ট ইলাস্টেন প্যাকেজ, রোলার পিছলে যাওয়া | ইলাস্টেন ফিডার সেটিং ও প্যাকেজের অবস্থা | | দৃশ্যমান ছেঁড়া ছাড়াই ঘন ঘন স্টপেজ | স্টপারের সংবেদনশীলতা, সেন্সরে ফ্লাই জমা, প্রতিটি স্লাবে নট ক্যাচার আটকে যাওয়া | সেন্সর পরিষ্কার, স্টপার সংবেদনশীলতা পর্যালোচনা | | কাপড়ের টিউব ফুলে যাওয়া বা ঝুলে পড়া | টেক-ডাউন টান বেশি ঢিলা বা বেশি টাইট | টেক-ডাউন রোলারের চাপ ও ওয়াইন্ডিং |সমস্যা নির্ণয়ের ধাপ (এই ক্রমে করুন)
ধাপ ১ — অনুমান নয়, মাপুন। মেশিন স্বাভাবিক গতিতে চলা অবস্থায় প্রতিটি ফিডারে একই জায়গায় — নিটিং জোনে ঢোকার ঠিক আগে — হাতে ধরা টেনশন মিটার লাগিয়ে রিডিং নিন। প্রতিটি রিডিং সিএন (বা গ্রাম) এককে লিখে রাখুন। ফিডারগুলোর মধ্যে রিডিং ব্যাপকভাবে ছড়িয়ে থাকলে আর কিছু না ছুঁয়েই সমস্যা খুঁজে পেয়েছেন। প্রথমে এগুলো সমান করুন; তারপর কাপড়ের মান মূল্যায়ন করুন।ধাপ ২ — স্টোরেজ ফিডারগুলো সমান করুন। পজিটিভ ফিড মেশিনে নিশ্চিত করুন প্রতিটি স্টোরেজ হুইল একই রেফারেন্সে সেট এবং ড্রাইভ বেল্ট পিছলে যাচ্ছে না। চকচকে বা খাঁজ পড়া স্টোরেজ হুইল পরিষ্কার হুইলের চেয়ে ভিন্নভাবে ফিড দেয় — হুইলগুলো শুকনো কাপড়ে মুছে নিন, দৃশ্যমান খাঁজ থাকা হুইল বদলে ফেলুন।ধাপ ৩ — পুরো সুতা পথ ধরে দেখুন। কোন থেকে ফিডার পর্যন্ত সুতার পথ অনুসরণ করুন: ক্রিল টিউব, টেনশন ডিস্ক, গাইড আই, নট ক্যাচার, স্টপার। চিড় ধরা সিরামিক আই, খাঁজ পড়া গাইড, টেনশন ডিস্কে জমে থাকা লিন্ট, রোলারে পেঁচানো ফ্লাই খুঁজুন। প্রতিটি সংস্পর্শ বিন্দুই ঘর্ষণ যোগ করে, আর ঘর্ষণই টান। একটি মাত্র খসখসে গাইড এক ফিডারের ইনপুট টান এতটাই বাড়িয়ে দিতে পারে যে সেখানে সুতা ছিঁড়তে থাকে অথচ অন্য ফিডারগুলো ঠিকমতো চলে।ধাপ ৪ — সুতা প্যাকেজ পরীক্ষা করুন। নেগেটিভ ফিডে নরম-মোড়ানো বা ক্ষতিগ্রস্ত প্যাকেজ অসমানভাবে খুলে টানে ঝাঁকুনি তোলে। দেখুন কোনগুলো ক্রিলে ঠিকমতো বসেছে কি না, সুতা ওভার-এন্ডে আটকে না গিয়ে খুলছে কি না, প্যাকেজ পাশেরটার সঙ্গে ঘষা খাচ্ছে কি না। সন্দেহজনক প্যাকেজ পাশের ফিডারে লাগিয়ে দেখুন — সমস্যা প্যাকেজের সঙ্গে সরলে দোষ মেশিনের নয়, প্যাকেজের।ধাপ ৫ — শেডের আর্দ্রতা ও স্ট্যাটিক দেখুন। শুকনো বাতাসে স্ট্যাটিক চার্জ ও সুতা-ধাতু ঘর্ষণ বাড়ে, ফলে কার্যকর ইনপুট টান বেড়ে যায় এবং ফ্লাই বহুগুণ হয়। ISO 139:2005 অনুযায়ী টেক্সটাইলের মানক পরিবেশ হলো ২০.০ ± ২.০°সে তাপমাত্রা ও ৬৫.০ ± ৪.০% আপেক্ষিক আর্দ্রতা (ক্রান্তীয় বিকল্প: ২৭.০°সে ও ৬৫% আর্দ্রতা) — নিটিং ফ্লোরেও একই পদার্থবিদ্যা কাজ করে। আপনার আর্দ্রতা নিয়ন্ত্রণ গাইডের রিডিং ৬৫% RH ব্যান্ডের অনেক নিচে থাকলে টান সেটিং নিয়ে ঘাঁটাঘাঁটির আগে শেডের জলবায়ু ঠিক করুন।ধাপ ৬ — টেক-ডাউন দেখুন। কাপড়ের টিউব পুরোপুরি ফোলানো বেলুনের মতো ঝুলতে হবে — বেশি টাইটও নয়, ঝুলেও পড়বে না। অতিরিক্ত টেক-ডাউন টান বুননের সময় কাপড় টেনে লম্বা করে, ফলে জিএসএম কম দেখায় এবং ইলাস্টেন ছিঁড়তে পারে; কম টেক-ডাউনে টিউব ভাঁজ পড়ে ক্রিজ হয়। টেক-ডাউন রোলারের চাপ সমানভাবে সমন্বয় করুন এবং কাপড় ভাঁজ ছাড়াই ওয়াইন্ড হচ্ছে কি না নিশ্চিত করুন।ধাপ ৭ — জিএসএম দিয়ে মিলিয়ে দেখুন। জিএসএম কাটার দিয়ে ১০০ বর্গসেমি নমুনা কেটে ওজন করুন। আপনার উৎপাদন ক্ষমতা সূত্রের স্টাইল শিটের লক্ষ্যমাত্রার সঙ্গে তুলনা করুন। সব ফিডারের টান সমান হওয়ার পরও জিএসএম না মিললে তবেই ভিডিকিউ পুলি দিয়ে স্টিচ লেংথ সমন্বয় করুন — পুলি ঘনত্ব ইচ্ছাকৃতভাবে নির্ধারণ করে, আর টান-ত্রুটি তা নির্ধারণ করে দুর্ঘটনাবশত।ধাপ ৮ — বেসলাইন রেকর্ড করুন। মেশিন ঠিকমতো বুনতে শুরু করলে ওই ইয়ার্ন কাউন্ট ও কাপড়ের জন্য টান রিডিং, স্টোরেজ হুইল সেটিং, স্টপার অবস্থান ও টেক-ডাউন চাপ লিখে রাখুন। পরের স্টাইল চেঞ্জে শূন্য থেকে নয়, এই সংখ্যা থেকে শুরু হবে — সেটিং সময় কমবে এবং "গতকাল তো ঠিক ছিল" রহস্যের অবসান হবে।কখন এটি টানের সমস্যা নয়
টানের ত্রুটি ফিডার অনুসরণ করে; যান্ত্রিক ত্রুটি অবস্থান অনুসরণ করে। কোনো ত্রুটি প্রতি ঘূর্ণনে একই কৌণিক অবস্থানে দেখা দিলে, বা কোন ফিডার ফিড করছে তা নির্বিশেষে একই নিডলকে অনুসরণ করলে — দেখুন নিডল, সিঙ্কার, ক্যাম ও সিলিন্ডার — টান নয়। বাঁকা নিডল বা চিড় ধরা ক্যাম ট্র্যাক কোনো টান সমন্বয়ে ঠিক হবে না, আর ক্ষতিগ্রস্ত সিঙ্কার ফিডার সমতাকরণে সারবে না। এই পার্থক্য জানাই দশ মিনিটের নির্ণয় আর সারাদিনের আন্দাজ-পরীক্ষার পার্থক্য গড়ে দেয়। টান-স্থিতিশীলতায় প্রভাব ফেলে এমন মেশিন-পছন্দ সম্পর্কে দেখুন গেজ নির্বাচন গাইড ও সিলিন্ডার ডায়ামিটার গাইড।প্রতিরোধ: কার্যকর শিফট রুটিন
সাধারণ জিজ্ঞাসা
অন্য ফিডারগুলো ঠিকমতো চললেও একটিতে কেন বারবার সুতা ছেঁড়ে?
কারণ ত্রুটিটি ওই ফিডারের স্থানীয়: চিড় ধরা সিরামিক আই, বাঁকা গাইড, অন্যগুলোর চেয়ে টাইট নট ক্যাচার, খাঁজ পড়া স্টোরেজ হুইল, বা ওই ফিডারের টেনশনার আলাদাভাবে সেট। প্যাকেজটি পাশের ফিডারে লাগিয়ে দেখুন — ছেঁড়া একই ফিডারে থাকলে দোষ ফিডার হার্ডওয়্যারের; প্যাকেজের সঙ্গে সরলে দোষ সুতার।ফিডারগুলোর মধ্যে টানের পার্থক্য কি বারে তৈরি করতে পারে?
হ্যাঁ। প্রতিটি ফিড সিস্টেম নিজ নিজ কোর্স বোনে, তাই ফিডারগুলো ভিন্ন ইনপুট টান দিলে প্রতিটি সিস্টেম সামান্য ভিন্ন লুপ লেংথ গঠন করে, ফলে কাপড়ে আড়াআড়ি বারে দাগ দেখা দেয়। সুতা বা ভিডিকিউ পুলি সেটিং সন্দেহ করার আগে টেনশন মিটার দিয়ে সব ফিডারের ইনপুট টান সমান করুন।টানের সমস্যা আর যান্ত্রিক ত্রুটি কীভাবে আলাদা করব?
লক্ষণ নয়, প্যাটার্ন অনুসরণ করুন। টানের সমস্যা ফিডার ও ফিড সিস্টেম অনুসরণ করে — প্যাকেজ সরালে বা টেনশনার বদলালে তা বদলায়। যান্ত্রিক ত্রুটি অবস্থান অনুসরণ করে — ফিডার যাই হোক প্রতি ঘূর্ণনে একই কৌণিক জায়গায় পুনরাবৃত্তি হয়, এবং তা নিডল, সিঙ্কার, ক্যাম বা সিলিন্ডারের দিকে ইঙ্গিত করে।কম আর্দ্রতা কি সত্যিই বেশি টান-ত্রুটি ঘটায়?
হ্যাঁ। শুকনো বাতাসে স্ট্যাটিক চার্জ ও সুতা-ধাতু ঘর্ষণ বাড়ে, ফলে কার্যকর ইনপুট টান বেড়ে যায় এবং স্টপার ও সেন্সর বন্ধ করে দেওয়া ফ্লাই তৈরি হয়। ISO 139:2005 অনুযায়ী রেফারেন্স টেক্সটাইল পরিবেশ হলো ২০.০ ± ২.০°সে ও ৬৫.০ ± ৪.০% RH (ক্রান্তীয় বিকল্প ২৭.০°সে / ৬৫% RH); এই ব্যান্ডের অনেক নিচে চলা শেডে ধারাবাহিকভাবে বেশি ছেঁড়া ও স্টপেজ দেখা যায়।জিএসএম ওঠানামা ভিডিকিউ পুলি দিয়ে ঠিক করব নাকি টান দিয়ে?
আগে টান ঠিক করুন, তারপর কাঙ্ক্ষিত ঘনত্ব নির্ধারণে কেবল ভিডিকিউ পুলি ব্যবহার করুন। ভিডিকিউ পুলি ইচ্ছাকৃতভাবে স্টিচ লেংথ তথা জিএসএম বদলায়; টান-ত্রুটি তা বদলায় দুর্ঘটনাবশত ও অসমানভাবে। অসমান টানের ক্ষতিপূরণে পুলি ঘোরালে ত্রুটি দূর না হয়ে স্থায়ী হয়ে যায়।Related Topics
yarn tensioncircular knittingtroubleshootingpositive feedGSM controlসুতা টানসার্কুলার নিটিংমেশিন রক্ষণাবেক্ষণ
টেকনিক্যাল সোর্সিং সহায়তা প্রয়োজন?
মেশিনের কোটেশন নিনআপনার মিলের জন্য সঠিক মেশিন নির্বাচন করুন
সরাসরি ফ্যাক্টরি CFR Chattogram রেট, প্রি-শিপমেন্ট কোয়ালিটি অডিট এবং বাংলাদেশে ফ্যাক্টরি ফ্লোরে এসে কমিশনিং সহায়তা।